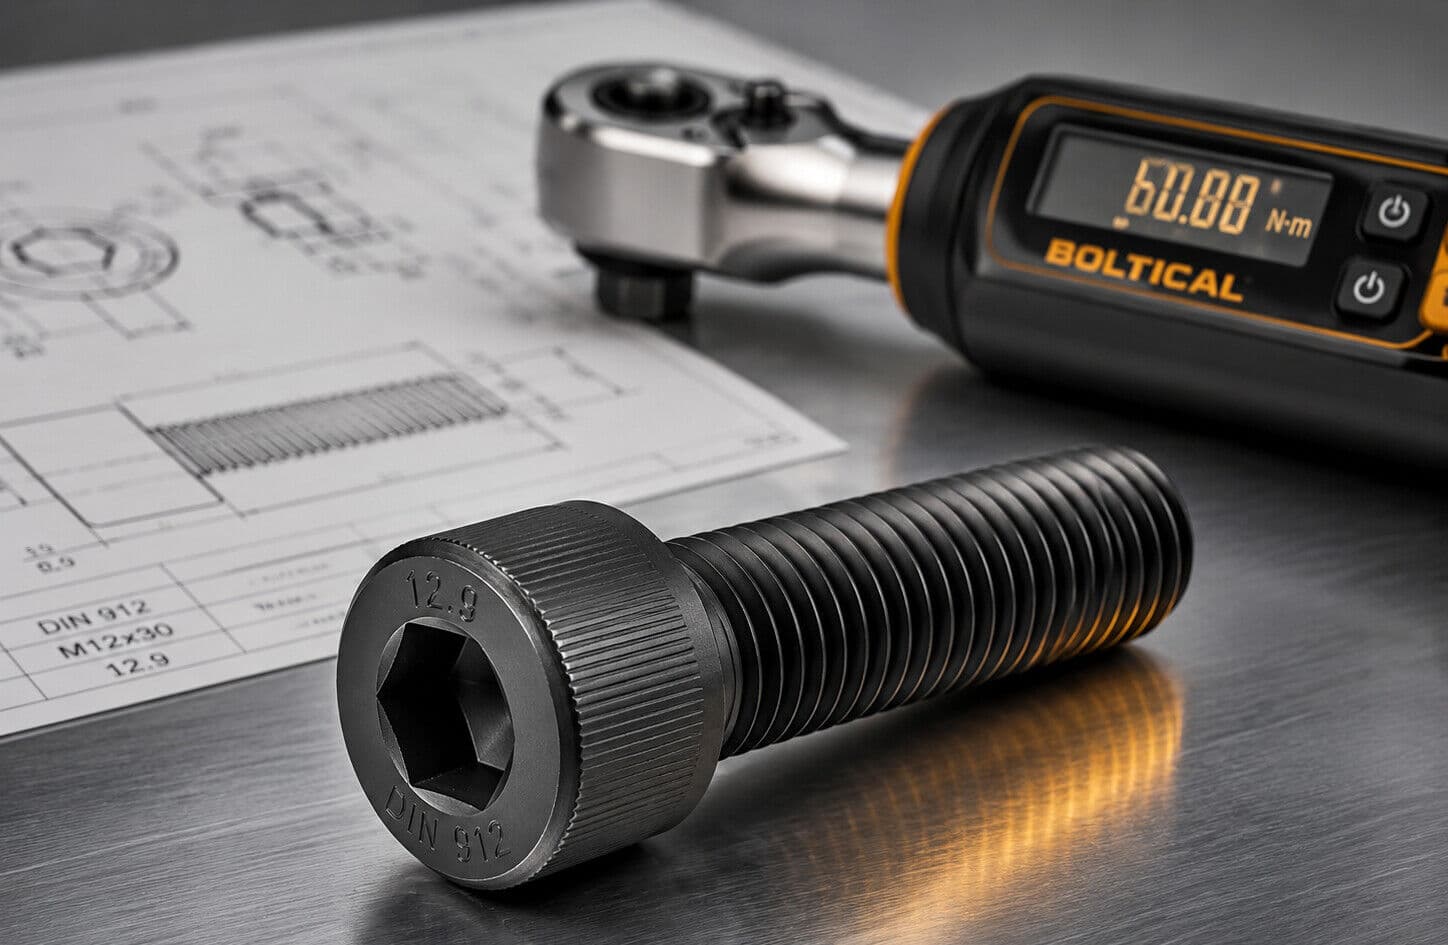
پیچ گرید 12.9 یکی از پرمقاومتترین کلاسهای رایج پیچ فولادی متریک است؛ اما «قویتر بودن» به این معنا نیست که برای هر اتصال انتخاب بهتری است. این پیچ زمانی ارزش واقعی دارد که اتصال به نیروی پیشبار بالا نیاز داشته باشد، قطعات متصلشونده و رزوه مادگی توان تحمل آن را داشته باشند و پوشش، روانکاری و روش سفتکاری نیز کنترل شده باشد. انتخاب 12.9 فقط از روی عدد حکشده روی سر پیچ یا یک جدول عمومی گشتاور، ریسک خرابی رزوه، اضافهبار و شکست تأخیری را بالا میبرد.
خلاصه کاربردی: برای خرید پیچ 12.9 باید استاندارد ابعادی، قطر و گام رزوه، طول، نوع سر، وضعیت رزوه، پوشش، ضریب اصطکاک یا روانکار، مدارک بچ و مقدار موردنیاز را همزمان مشخص کنید. جدول گشتاور این صفحه برای برآورد اولیه است؛ گشتاور نهایی نصب باید از نقشه، سازنده تجهیز یا آزمون گشتاور–نیروی گیره همان مجموعه گرفته شود.
| مشخصه سریع | پیچ کلاس 12.9 |
|---|---|
| استاندارد خواص مکانیکی | ISO 898-1 برای پیچ، اسکرو و استاد فولادی متریک در دامنه کاربرد استاندارد |
| استحکام کششی اسمی | 1200 MPa |
| حداقل استحکام کششی | 1220 MPa |
| حداقل تنش تسلیم قراردادی Rp0.2 | 1100 MPa |
| تنش بار گواه اسمی | 970 MPa |
| سختی | 39 تا 44 HRC یا 385 تا 435 HV |
| فرآیند متالورژیکی | فولاد مناسب، سختکاری و برگشتدادن کنترلشده |
| کاربرد شاخص | پیچ آلن تجهیزات، قالب، ماشینآلات و اتصالهای مکانیکی پرتنش |
| ریسک مهم | حساسیت بیشتر به تردی هیدروژنی، خوردگی تنشی و خطای سفتکاری |
عدد 12.9 روی پیچ دقیقاً چه معنایی دارد؟
در سیستم نامگذاری کلاسهای مقاومتی، عدد اول در 100 ضرب میشود و استحکام کششی اسمی را نشان میدهد. بنابراین عدد 12 به استحکام کششی اسمی 1200 مگاپاسکال اشاره دارد. عدد دوم نیز نسبت اسمی تنش تسلیم به استحکام کششی را بیان میکند؛ 0.9 × 1200 برابر 1080 مگاپاسکال است.
این منطق برای فهم نام کلاس مفید است، اما معیار پذیرش کالا باید از جدولهای استاندارد گرفته شود، نه فقط از ضرب دو عدد. در ISO 898-1 برای کلاس 12.9 حداقل استحکام کششی 1220 مگاپاسکال و حداقل تنش تسلیم قراردادی 1100 مگاپاسکال تعیین شده است. این استاندارد در سال 2025 دوباره تأیید شده، ولی خود ISO تصریح میکند که خواص آن در دمای محیط ارزیابی میشوند و الزاماتی مانند مقاومت خوردگی، خستگی یا رابطه گشتاور و نیروی گیره را پوشش نمیدهد.
یک نکته مهم دیگر این است که هندسه همه پیچها ظرفیت یک پیچ تمامسایز معمولی را ایجاد نمیکند. پیچهای سرکوتاه یا خزینه به دلیل سطح مقطع کمتر در ناحیه سر ممکن است محدودیت باربری جداگانه داشته باشند. پس کلاس 12.9 خواص متریال و قطعه را در دامنه استاندارد توصیف میکند؛ عدد حکشده بهتنهایی ظرفیت نهایی اتصال را تعیین نمیکند.
مشخصات مکانیکی پیچ گرید 12.9
| خاصیت | مقدار کلاس 12.9 | برداشت درست در خرید و طراحی |
|---|---|---|
| استحکام کششی اسمی Rm | 1200 MPa | مبنای نامگذاری کلاس است، نه حداقل پذیرش آزمون. |
| حداقل استحکام کششی Rm | 1220 MPa | در آزمون محصول مطابق دامنه استاندارد کنترل میشود. |
| حداقل Rp0.2 | 1100 MPa | حد تنش قراردادی پیش از تغییر شکل پلاستیک قابلتوجه است. |
| تنش بار گواه Sp | 970 MPa | برای محاسبه بار گواه و بعضی برآوردهای پیشبار استفاده میشود. |
| سختی راکول | 39 تا 44 HRC | خارج بودن از بازه نشانه عدم انطباق است؛ داخل بازه بودن بهتنهایی گرید را ثابت نمیکند. |
| سختی ویکرز | 385 تا 435 HV | باید با روش آزمون و محل اندازهگیری استاندارد کنترل شود. |
| حداقل ازدیاد طول پس از شکست | 8 درصد برای نمونه ماشینکاریشده | 12.9 نسبت به کلاسهای پایینتر حاشیه شکلپذیری کمتری دارد. |
این اعداد برای طراحی کامل اتصال کافی نیستند. ظرفیت رزوه مادگی، طول درگیری، سطح زیر سر پیچ، واشر، جنس قطعات، فاصله از لبه، بار خستگی، دما و محیط خورنده نیز باید بررسی شوند. در اتصال رزوهشده به آلومینیوم یا چدن، ممکن است رزوه قطعه خیلی زودتر از پیچ 12.9 تسلیم یا کنده شود.
آیا پیچ 12.9 حتماً از فولاد 4140 یا SCM440 ساخته میشود؟
خیر. ISO 898-1 یک استاندارد عملکردی است و یک شماره فولاد واحد را برای تمام پیچهای 12.9 تجویز نمیکند. سازنده میتواند از فولاد آلیاژی یا فولاد دارای عناصر افزودنی مناسب استفاده کند، به شرط آنکه ترکیب شیمیایی، عملیات حرارتی و محصول نهایی تمام الزامات استاندارد را برآورده کنند.
فولادهایی مانند 42CrMo4، AISI 4140، SCM435 یا SCM440 در زنجیره تولید پیچهای پرمقاومت دیده میشوند، اما مشاهده کلاس 12.9 روی سر پیچ به معنی اثبات یکی از این متریالها نیست. اگر پروژه شماره متریال مشخصی میخواهد، همان شماره باید در سفارش و MTC نوشته شود. اگر فقط کلاس مقاومتی تعیین شده است، آزمایشهای محصول و ردیابی بچ اهمیت بیشتری از حدسزدن نام فولاد دارند.
تولید این کلاس معمولاً شامل شکلدهی، رزوهزنی مناسب، کوئنچ و تمپر کنترلشده است. کنترل کربنزدایی سطح، سختی مغز، یکپارچگی سطح و ترکهای ناشی از فرآیند برای رزوه اهمیت ویژه دارد. سختکردن افراطی یک فولاد نامناسب برای رسیدن به عدد HRC، جای انتخاب متریال و عملیات حرارتی درست را نمیگیرد.
پیچ گرید 12.9 بیشتر در چه شکلهایی عرضه میشود؟
رایجترین تصویر بازار از این کلاس، پیچ آلن سر استوانهای است. استاندارد ISO 4762 و نام قدیمی و پرکاربرد DIN 912 ابعاد این خانواده را مشخص میکنند. برای شناخت انواع سوکتی میتوانید ابتدا دسته پیچ آلن و سوکتی را ببینید و برای بررسی سایزها و طولهای قابل استعلام به صفحه پیچ آلن فولادی بروید. جزئیات اندازه سر، عمق آچارخور و طول رزوه نیز در جدول ابعادی پیچ آلن DIN 912 و ISO 4762 جداگانه توضیح داده شده است.
- پیچ آلن سر استوانهای: برای قالب، فیکسچر، ماشینآلات، گیربکس، تجهیزات هیدرولیک و نقاطی که فضای جانبی آچار محدود است.
- پیچ ششگوش: در برخی استانداردها و سفارشهای صنعتی قابل تأمین است؛ اما باید امکان تولید آن کلاس در استاندارد محصول و ابعاد موردنظر کنترل شود. مسیر بررسی این خانواده، دسته پیچ ششگوش فولادی است.
- پیچهای فلنجدار یا فرم خاص: فقط وقتی استاندارد محصول، سازنده و نقشه اجازه دهند. سطح اتکا و ظرفیت سر میتواند با پیچ معمولی متفاوت باشد.
- قطعات سفارشی: برای طول رزوه، فرم سر یا هندسه غیرمعمول، لازم است نقشه ساخت، متریال، عملیات حرارتی و معیار آزمون یکجا تعریف شوند.
12.9 را نباید با پیچ سازهای ساختمان یا HV هممعنا دانست. اتصال سازهای پیشتنیده یک «سیستم» با استاندارد پیچ، مهره، واشر و روش نصب مشخص است. جایگزین کردن آن با یک پیچ آلن یا ششگوش عمومی 12.9، بدون تأیید طراح، مجاز نیست.
مقایسه پیچ 8.8، 10.9 و 12.9
| معیار | 8.8 | 10.9 | 12.9 |
|---|---|---|---|
| استحکام کششی اسمی | 800 MPa | 1000 MPa | 1200 MPa |
| تنش تسلیم اسمی | 640 MPa | 900 MPa | 1080 MPa |
| حداقل استحکام کششی طبق ISO 898-1 | وابسته به بازه قطر؛ معمولاً 800 MPa یا بیشتر | 1040 MPa | 1220 MPa |
| حداقل سختی HRC | 22 | 32 | 39 |
| شکلپذیری نسبی | بیشتر | متوسط | کمتر |
| حساسیت به فرآیند پوشش و هیدروژن | کمتر | بالا | بسیار بالا |
| کاربرد متداول | ماشینآلات و اتصالات صنعتی عمومی | تجهیزات و اتصالهای پرتنش | ماشینآلات، قالب و اتصالهای مکانیکی با پیشبار بالا |
اگر طراحی با 10.9 جواب میدهد، استفاده از 12.9 صرفاً برای «اطمینان بیشتر» الزاماً تصمیم بهتری نیست. با افزایش استحکام، شکلپذیری کمتر و حساسیت به خوردگی تنشی و هیدروژن بیشتر میشود. برای مقایسه جزئیتر کلاس پایینتر، راهنمای پیچ خشکه گرید 8.8 را بخوانید.
چه زمانی 12.9 انتخاب مناسبی نیست؟
- وقتی نقشه یا استاندارد تجهیز کلاس دیگری را تعیین کرده است.
- وقتی رزوه مادگی، واشر یا قطعه زیر سر پیچ تحمل پیشبار بالاتر را ندارد.
- وقتی اتصال در محیط خورنده یا دمای غیرمحیطی کار میکند و ارزیابی متریال و پوشش انجام نشده است.
- وقتی کنترل اصطکاک، ترکمتر کالیبره یا روش تأیید پیشبار در دسترس نیست.
- وقتی هدف فقط مقابله با لرزش است؛ پایداری اتصال به طراحی، پیشبار، سختی اتصال و روش قفلشوندگی وابسته است، نه صرفاً گرید بالاتر.
بسیاری از خرابیهای پیچ از انتخاب گرید پایین ناشی نمیشوند؛ طول درگیری ناکافی، تمرکز تنش، خستگی، شلشدن، خوردگی و سفتکاری نامناسب میتوانند پیچ پرمقاومت را هم از کار بیندازند. مقاله علت شکست پیچ و مهره؛ خستگی و تمرکز تنش این سازوکارها را جداگانه بررسی میکند.
جدول گشتاور پیچ 12.9؛ اعداد با چه فرضی محاسبه شدهاند؟
ISO 898-1 «جدول گشتاور نصب» ارائه نمیکند. این استاندارد خواص مکانیکی پیچ را مشخص میکند و صراحتاً عملکرد گشتاور–نیروی گیره را خارج از دامنه خود میداند. روش آزمون این رابطه در ISO 16047 آمده است.
اعداد جدول زیر با رابطه تقریبی T = K × F × d محاسبه شدهاند. در این رابطه T گشتاور، K ضریب تجربی مهره یا Nut Factor، F نیروی پیشبار هدف و d قطر اسمی پیچ است. پیشبار هدف برابر 75 درصد بار گواه در نظر گرفته شده و تنش بار گواه کلاس 12.9 برابر 970 مگاپاسکال فرض شده است.
| سایز رزوه درشت | گام (mm) | سطح تنش As (mm²) | پیشبار هدف (kN) | گشتاور تقریبی K=0.14 (N·m) | گشتاور تقریبی K=0.20 (N·m) |
|---|---|---|---|---|---|
| M5 | 0.8 | 14.2 | 10.3 | 7 | 10 |
| M6 | 1.0 | 20.1 | 14.6 | 12 | 18 |
| M8 | 1.25 | 36.6 | 26.6 | 30 | 43 |
| M10 | 1.5 | 58.0 | 42.2 | 59 | 84 |
| M12 | 1.75 | 84.3 | 61.3 | 103 | 147 |
| M14 | 2.0 | 115 | 83.7 | 164 | 234 |
| M16 | 2.0 | 157 | 114.2 | 256 | 365 |
| M18 | 2.5 | 192 | 139.7 | 352 | 503 |
| M20 | 2.5 | 245 | 178.2 | 499 | 713 |
| M22 | 2.5 | 303 | 220.4 | 679 | 970 |
| M24 | 3.0 | 353 | 256.8 | 863 | 1233 |
هشدار استفاده از جدول: ستون K=0.14 نمونهای از اصطکاک کمتر و کنترلشده است و ستون K=0.20 وضعیت اصطکاک بالاتر را تقریب میزند. K همان ضریب اصطکاک μ نیست. پوشش، روانکار، واشر، جنس مهره یا سوراخ رزوهشده، دفعات استفاده و کیفیت سطح میتوانند مقدار واقعی را بهطور محسوسی تغییر دهند. این جدول برای رزوه متریک درشت، قطعات نو و دمای محیط تهیه شده و دستور نصب پروژه نیست.
تفاوت دو ستون نشان میدهد چرا نوشتن یک عدد گشتاور بدون اعلام وضعیت سطح خطرناک است. برای مثال، گشتاوری که در اتصال خشک فقط پیشبار هدف را ایجاد میکند، ممکن است روی رزوه روانکاریشده پیچ را به ناحیه اضافهبار ببرد. برعکس، استفاده از عدد اتصال روانکاریشده روی رزوه خشک میتواند اتصال را کمپیشبار باقی بگذارد.
گشتاور واقعی نصب را چگونه تعیین کنیم؟
- مرجع طراحی را پیدا کنید: ابتدا نقشه، دفترچه سازنده دستگاه یا دستورالعمل مونتاژ را بررسی کنید. عدد آن مرجع بر جدول عمومی اولویت دارد.
- مجموعه واقعی را تعریف کنید: نوع پیچ، رزوه مادگی یا مهره، واشر، پوشش و روانکار باید همان چیزی باشد که در تولید نصب میشود.
- پیشبار هدف را تعیین کنید: پیشبار باید با ظرفیت پیچ، رزوه مادگی و قطعات متصلشونده سازگار باشد؛ 75 درصد بار گواه یک فرض این مقاله است، نه قانون همه اتصالات.
- رابطه گشتاور–کشش را آزمایش کنید: در اتصال حساس، آزمون روی نمونه واقعی یا داده معتبر سازنده برای تعیین پراکندگی اصطکاک لازم است.
- ابزار و روش را کنترل کنید: ترکمتر کالیبره، ترتیب بستن، سرعت ابزار، چندمرحلهای بودن سفتکاری و معیار بازرسی را در دستورالعمل بنویسید.
اگر پیچ داخل سوراخ قلاویز آلومینیومی، چدنی یا قطعه نازک بسته میشود، ظرفیت رزوه مادگی و طول درگیری باید جداگانه محاسبه شود. جدول بالا فرض میکند رزوه مقابل و سطح اتکا توان تحمل پیشبار را دارند. برای مهره و واشر همراه نیز از دستههای اصلی مهرههای صنعتی و واشرهای صنعتی استفاده کنید، اما کلاس و سختی آنها را مطابق طراحی اتصال انتخاب کنید.
پوشش پیچ 12.9 و ریسک تردی هیدروژنی
سختی بالا، کلاس 12.9 را نسبت به ورود هیدروژن حساس میکند. هیدروژن ممکن است در فولاد یا فرآیند تولید وجود داشته باشد، هنگام اسیدشویی و آبکاری وارد قطعه شود یا در سرویس خورنده ایجاد شود. در حضور تنش کششی، این وضعیت میتواند به شکست تأخیری و ناگهانی منجر شود؛ گاهی پیچ چند ساعت یا چند روز بعد از نصب میشکند.
ISO 4042:2022 برای پوششهای الکترولیتی پیچ و مهره، الزامات و توصیههایی جهت کاهش ریسک تردی هیدروژنی ارائه میکند. عملیات هیدروژنزدایی پس از آبکاری میتواند ریسک را کاهش دهد، اما جبران کامل یک فرآیند نامناسب را تضمین نمیکند. زمان انتقال به کوره، دما، مدت، سختی قطعه و روش آمادهسازی سطح باید در برنامه فرآیند معتبر تعریف شوند؛ عدد عمومی «چند ساعت در 200 درجه» برای پذیرش محموله کافی نیست.
پوشش زینکفلیک غیرالکترولیتی یکی از گزینههای رایج برای اتصالدهندههای پرمقاومت است. ISO 10683:2018 میگوید این پوششها بهویژه برای پیچهای با استحکام 1000 مگاپاسکال و بالاتر استفاده میشوند تا از ریسک تردی هیدروژنی داخلی اجتناب شود. بااینحال، عبارت «ریسک صفر» دقیق نیست؛ آمادهسازی سطح، وضعیت قطعه پیش از پوشش و هیدروژن محیطی همچنان باید کنترل شوند.
پوشش همچنین اصطکاک و گشتاور نصب را تغییر میدهد. هنگام استعلام فقط کلمه «داکرومات» یا «مشکی» ننویسید؛ استاندارد پوشش، کلاس یا ضخامت، تاپکوت، روانکار، محدوده اصطکاک و آزمون خوردگی موردنیاز را مشخص کنید. برای مقایسه گزینهها، مقاله گالوانیزه سرد، گرم و زینکفلیک برای پیچ و مهره را ببینید.
چطور پیچ 12.9 نامنطبق یا کمکیفیت را تشخیص دهیم؟
تشخیص اصالت با نگاه کردن به رنگ یا انجام یک تست سختی کامل نمیشود. پیچ ممکن است سختی 39 تا 44 HRC داشته باشد، اما به دلیل کربنزدایی رزوه، ترک سطحی، عملیات حرارتی نامناسب یا متریال غیرقابل ردیابی همچنان مردود باشد. کنترل خرید را در چند لایه انجام دهید:
- مارکینگ: عدد 12.9 و نشان شناسایی سازنده را مطابق قواعد استاندارد و نوع محصول بررسی کنید. مارک باید خوانا و با مدارک و بستهبندی همخوان باشد.
- ردیابی بچ: شماره بچ یا ذوب روی لیبل بسته باید به CoC، MTC و گزارش آزمون مربوط به همان محموله متصل باشد.
- کنترل ابعادی: قطر و گام رزوه، طول، طول رزوه، ابعاد سر، عمق آچارخور و گیج رزوه طبق استاندارد محصول کنترل شوند.
- آزمون مکانیکی: سختی، بار گواه، کشش یا آزمونهای تکمیلی براساس استاندارد، حساسیت کاربرد و ITP سفارش تعیین شوند.
- سطح و رزوه: ترک، لپ، پلیسه، آسیب آچارخور، خوردگی، کربنزدایی و عیب پوشش براساس معیار پذیرش بررسی شوند.
- مدارک پوشش: نوع فرآیند، بچ پوشش، کنترل هیدروژن و نتایج آزمونهای خواستهشده قابل ردیابی باشند.
آنالیز شیمیایی هم باید با متریال اعلامشده سازنده یا الزام نقشه مقایسه شود. وجود کروم و مولیبدن بهتنهایی کلاس 12.9 را ثابت نمیکند و نبود یکی از آنها نیز بدون دیدن مشخصات فولاد، دلیل قطعی تقلب نیست.
چکلیست خرید پیچ گرید 12.9
| اطلاعات سفارش | نمونه شرح قابلقبول | شرح ناقص و پرریسک |
|---|---|---|
| نوع و استاندارد | پیچ آلن سر استوانهای ISO 4762 | پیچ آلن خشکه |
| ابعاد | M12×60، گام 1.75، طول رزوه طبق استاندارد | آلن 12 |
| کلاس | Property Class 12.9 مطابق ISO 898-1 | فوقخشکه |
| سطح | اکسید سیاه و روغنی یا زینکفلیک با مشخصات کامل | مشکی یا نقرهای |
| مجموعه مقابل | سوراخ قلاویز با متریال و طول درگیری مشخص، یا مهره/واشر سازگار | مهره معمولی |
| مدارک | CoC و گزارش آزمون قابل ردیابی به بچ؛ MTC طبق ITP | برگه آنالیز عمومی |
| تعداد و تحویل | تعداد هر سایز، بستهبندی مجزا و زمان تحویل | خرید کیلویی مخلوط |
برای استعلام سریع در بولتیکال: استاندارد، سایز رزوه، طول، گام، کلاس 12.9، پوشش یا روانکار، تعداد، شهر تحویل و مدارک کیفی موردنیاز را در یک لیست ارسال کنید. اگر اتصال داخل قطعه رزوهشده است، جنس قطعه و طول درگیری را هم بنویسید. این اطلاعات باعث میشود پیشنهاد فنی و قیمت برای کالای درست صادر شود، نه نزدیکترین گزینه موجود در بازار.
برای سفارش چند سایز یا خرید پروژهای، قالب RFQ خرید عمده پیچ و مهره کمک میکند مشخصات فروشندگان روی یک مبنای مشترک مقایسه شود. اگر هندسه خارج از استاندارد است، پیش از ساخت، الزامات مقاله سفارش ساخت پیچ و مهره از روی نقشه را در فایل فنی وارد کنید.
مسیر انتخاب و استعلام در بولتیکال
- برای مدل پرمصرف DIN 912 / ISO 4762، تنوعهای پیچ آلن فولادی را براساس قطر، طول، گام، گرید و پوشش بررسی کنید.
- اگر هنوز نوع سر مشخص نیست، از دسته مادر پیچهای آلن و سوکتی وارد زیرخانواده مناسب شوید.
- برای نقشههایی با سر ششگوش بیرونی، ابتدا صفحه پیچ ششگوش فولادی را بررسی و امکان تأمین 12.9 در استاندارد و سایز موردنظر را استعلام کنید.
پیش از ثبت درخواست، گشتاور نصب را بهعنوان مشخصه خرید پیچ ننویسید مگر اینکه وضعیت پوشش، روانکار و مجموعه مقابل مشخص باشد. اگر تنها یک عدد گشتاور دارید، آن را همراه نقشه یا منبع سازنده ارسال کنید تا سازگاری آن با پیچ پیشنهادی بررسی شود.
پرسشهای متداول پیچ 12.9
آیا پیچ 12.9 از 10.9 بهتر است؟
فقط وقتی طراحی به ظرفیت بالاتر نیاز دارد و کل اتصال برای آن آماده است. 12.9 استحکام بیشتر، اما شکلپذیری کمتر و حساسیت بیشتری به فرآیند پوشش و هیدروژن دارد. جایگزینی بدون تأیید مهندسی توصیه نمیشود.
آیا جدول گشتاور 12.9 برای همه پوششها یکسان است؟
خیر. پوشش، روانکار، جنس مهره یا رزوه مادگی و سطح زیر سر پیچ روی اصطکاک اثر میگذارند. برای اتصال حساس باید داده سازنده یا آزمون گشتاور–نیروی گیره همان مجموعه استفاده شود.
آیا پیچ 12.9 را میتوان بهصورت گالوانیزه سرد خرید؟
پوشش الکترولیتی روی این کلاس به کنترل بسیار جدی تردی هیدروژنی نیاز دارد. روش پوشش، آمادهسازی سطح، هیدروژنزدایی و مدارک فرآیند باید با ISO 4042 و الزام پروژه منطبق باشند. صرف اعلام «بیک شده» برای پذیرش کافی نیست.
آیا زینکفلیک خطر تردی هیدروژنی را کاملاً حذف میکند؟
فرآیند غیرالکترولیتی و آمادهسازی مکانیکی مناسب، ریسک ورود هیدروژن حین پوشش را بسیار کاهش میدهد؛ به همین دلیل برای پیچهای پرمقاومت رایج است. بااینحال، متریال اولیه، فرآیندهای قبلی و هیدروژن ناشی از محیط سرویس همچنان باید بررسی شوند.
آیا پیچ 12.9 در دمای زیر صفر قابل استفاده است؟
نمیتوان یک ممنوعیت عمومی صادر کرد. ISO 898-1 خواص را در دمای 10 تا 35 درجه سانتیگراد ارزیابی میکند و حفظ همان خواص در دمای پایین را تضمین نمیکند. برای سرویس سرد، متریال واقعی، چقرمگی، دمای طراحی و آزمونهای موردنیاز باید توسط طراح مشخص شوند.
آیا زیر پیچ 12.9 همیشه واشر سخت لازم است؟
همیشه نه. نیاز به واشر به هندسه سر، سطح نشیمن، استاندارد محصول و طراحی اتصال بستگی دارد. اگر واشر استفاده میشود، سختی، قطر و ضخامت آن باید تحمل فشار زیر سر یا مهره را داشته باشد و روی اصطکاک نصب نیز حساب شود.
آیا میتوان روی پیچ 12.9 جوشکاری کرد؟
بهصورت پیشفرض خیر. حرارت جوش میتواند عملیات حرارتی، سختی و تنشهای موضعی را تغییر دهد و ISO 898-1 نیز جوشپذیری را تضمین نمیکند. فقط یک طراحی و دستورالعمل جوشکاری تأییدشده برای متریال مشخص میتواند استثنا ایجاد کند.
برای استعلام قیمت پیچ 12.9 چه اطلاعاتی لازم است؟
نوع سر و استاندارد، قطر و گام رزوه، طول، تمامرزوه یا نیمرزوه، پوشش و روانکار، تعداد، مدارک کیفی و زمان تحویل را اعلام کنید. عکس یا نمونه بدون این اطلاعات ممکن است برای تشخیص دقیق کافی نباشد.
جمعبندی
پیچ گرید 12.9 برای اتصالهای مکانیکی پرتنش و پیشبار بالا ساخته میشود، اما ظرفیت بیشتر آن فقط وقتی مفید است که رزوه مقابل، قطعات، سطح اتکا و روش نصب نیز متناسب باشند. در خرید، از عبارت کلی «پیچ فوقخشکه» عبور کنید و استاندارد، ابعاد، کلاس، پوشش، اصطکاک، مدارک بچ و تعداد را دقیق بنویسید. در نصب هم جدول عمومی را نقطه شروع بدانید و گشتاور نهایی را با داده سازنده یا آزمون همان مجموعه تثبیت کنید.
برای شروع استعلام، صفحه پیچ آلن فولادی یا پیچ ششگوش فولادی را باز کنید، سایزها و مشخصات موردنیاز را انتخاب کنید و فهرست خرید پروژه را برای بررسی فنی ارسال کنید. هرچه ورودی سفارش دقیقتر باشد، احتمال دریافت پیشنهاد درست، زمان پاسخ کوتاهتر و ریسک جایگزینی کالای نامتناسب کمتر خواهد بود.
یک دیدگاه برای “پیچ گرید 12.9 چیست؟ مشخصات فنی، جدول گشتاور و راهنمای خرید”