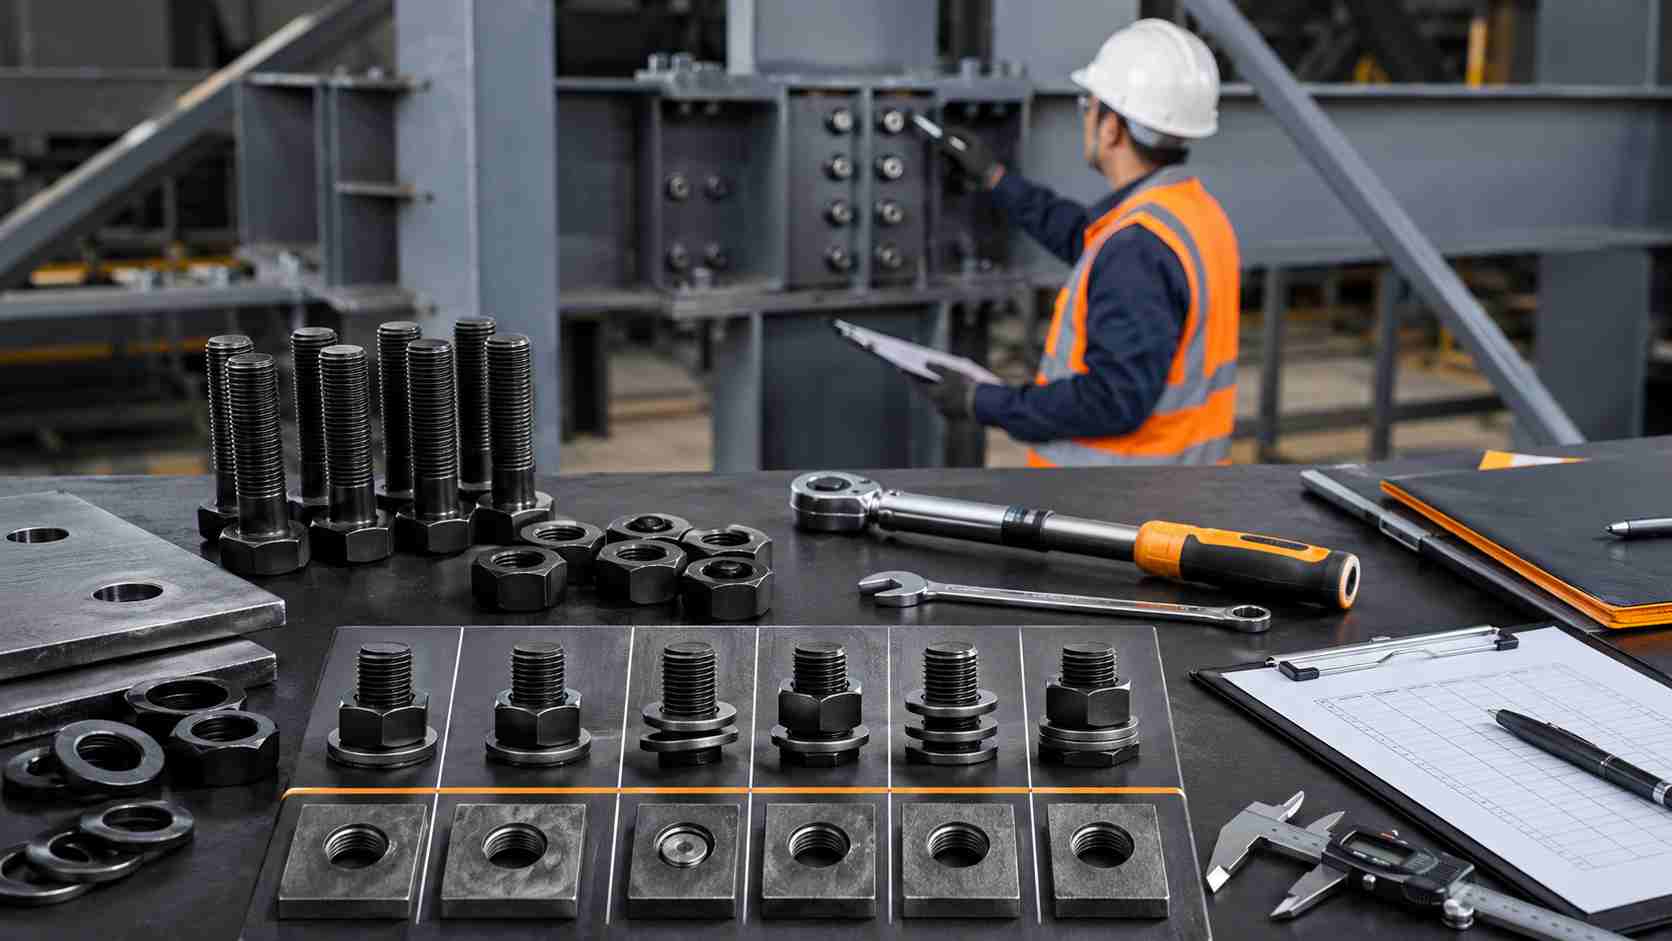
در اتصال سازهای، خرید پیچ با گرید درست فقط شروع کار است. اگر مجموعه پیچ، مهره و واشر درست انتخاب شده باشد اما در کارگاه با طول نامناسب، ابزار نامطمئن، سطح آلوده یا روش سفتکاری اشتباه نصب شود، اتصال ممکن است به رفتار مورد انتظار طراح نرسد.
این مشکل همیشه با یک شکست ناگهانی دیده نمیشود. گاهی اتصال از نظر ظاهری کاملاً بسته است، اما پیشبار کافی ایجاد نشده، واشر نامناسب نشست کرده، رزوه آسیب دیده یا قطعهای با طول و کلاس اشتباه در یک اتصال حساس مصرف شده است. به همین دلیل کنترل نصب باید از لحظه تحویل کالا تا ثبت بازرسی نهایی ادامه داشته باشد.
این مقاله برای مهندس اجرا، سرپرست کارگاه، واحد QC و تدارکات نوشته شده و روی خطاهای نصب پیچ سازهای و روش کنترل آنها تمرکز دارد. برای مشاهده خانوادههای عمومی، صفحات پیچ ششگوش و پیچ ششگوش فولادی مسیر تجاری جداگانهای دارند؛ در اینجا هدف آموزش اجرا و کنترل کارگاهی است.
خلاصه؛ 10 خطای اصلی نصب پیچ سازهای
| خطا | ریسک اصلی | کنترل پیشنهادی |
|---|---|---|
| اختلاط پیچ، مهره و واشر ناسازگار | رفتار نامشخص مجموعه و رد شدن در QC | تطبیق استاندارد، کلاس، پوشش و Batch |
| استفاده از واشر عمومی در مجموعه پیشتنیده | نشست یا تغییر شکل واشر و افت پیشبار | کنترل استاندارد و سختی واشر |
| سفتکاری با حس دست | پیشبار کم یا بیش از حد | روش اجرایی مصوب و ابزار کنترلشده |
| انتخاب طول نامناسب | درگیری ناکافی مهره یا موقعیت غلط رزوه | کنترل Grip Length و دیتیل اتصال |
| سطح تماس آلوده یا آمادهنشده | تغییر رفتار اتصال، مخصوصاً در اتصال لغزشبحرانی | بازرسی سطح قبل از مونتاژ |
| رزوه آسیبدیده یا آلوده | اصطکاک غیرعادی و پیشبار نامطمئن | بازرسی و مهرهگذاری نمونهای |
| آسیب به پوشش | خوردگی موضعی یا تغییر رفتار رزوه | انبارش و نصب کنترلشده |
| اختلاط سایز، طول و کلاس | مصرف قطعه اشتباه | بستهبندی و تحویل بر اساس تیپ اتصال |
| اجبار پیچ در سوراخ ناهماهنگ | آسیب به پیچ، سوراخ یا هندسه اتصال | توقف نصب و ثبت NCR |
| بازرسی بدون Traceability | عدم امکان ردیابی عدم انطباق | ثبت Batch، ابزار و محل مصرف |
قبل از نصب؛ مشخص کنید اتصال معمولی است یا پیشتنیده
بخش زیادی از خطاها از اینجا شروع میشود که تمام پیچهای پرمقاومت با یک منطق نصب میشوند. اتصال Bearing، اتصال غیرپیشتنیده و اتصال پیشتنیده یک موضوع واحد نیستند و روش کنترل آنها نیز یکسان نیست.
نام DIN 6914 هنوز در بازار ایران برای پیچهای HV رایج است، اما نسخه قدیمی DIN 6914 Withdrawn شده و مسیر استانداردی آن به EN 14399 منتقل شده است. DIN EN 14399-4:2015 مجموعه پیچ و مهره System HV را برای اتصالات قابل پیشتنیدگی تعریف میکند و EN 14399-2 Suitability for Preloading مجموعه را پوشش میدهد.
پس عبارت «پیچ 10.9» بهتنهایی نمیگوید روش نصب باید مانند یک Assembly HV باشد. اگر پروژه مشخصاً System HV میخواهد، صفحه پیچ سازهای DIN 6914 / EN 14399-4 HV برای بررسی خود محصول و اجزای مجموعه مناسبتر است.
خطای 1: پیچ، مهره و واشر از یک سیستم سازگار نیستند
یکسان بودن قطر اسمی کافی نیست. در مجموعههای سازهای باید کلاس پیچ و مهره، تلرانس رزوه، سختی و ابعاد واشر، وضعیت پوشش و شرایط سطحی با Specification پروژه هماهنگ باشند.
در اتصالهای پیشتنیده این موضوع حساستر است، چون رفتار Assembly در ایجاد پیشبار اهمیت دارد. مخلوط کردن پیچ، مهره و واشر از منابع یا Batchهای متفاوت بدون بررسی انطباق میتواند نتیجه نصب را نامطمئن کند.
کنترل کارگاهی: قبل از باز کردن بستهها، شماره Batch، سایز، کلاس، استاندارد و پوشش هر جزء را ثبت کنید و اقلام هر تیپ اتصال را جدا نگه دارید.
خطای 2: استفاده از واشر معمولی در اتصال HV
واشر در یک Assembly پیشتنیده قطعه تزئینی نیست. استاندارد DIN EN 14399-6:2015 برای مجموعههای پرمقاومت، واشرهای تخت پخدار سختکاری و تمپرشده را تعریف میکند.
جایگزین کردن این واشر با یک واشر عمومی همقطر، بدون تأیید فنی، قابل دفاع نیست. ابعاد، سختی و سطح اتکای واشر روی توزیع فشار و پایداری مجموعه اثر دارند.
کنترل کارگاهی: واشر را فقط از روی قطر داخلی شناسایی نکنید؛ استاندارد، ضخامت، سختی و جهت نصب آن را با دیتیل پروژه تطبیق دهید.
خطای 3: سفتکاری با حس دست یا یک عدد گشتاور عمومی
یکی از رایجترین اشتباهها این است که نصاب پیچ را تا جایی میبندد که «به اندازه کافی محکم» به نظر برسد. در اتصال پیشتنیده، هدف فقط چسباندن دو ورق نیست؛ باید روش نصب مشخصی برای ایجاد Clamp Force موردنیاز اجرا شود.
گشتاور آچار مستقیماً و با یک ضریب ثابت به پیشبار تبدیل نمیشود. اصطکاک رزوه، وضعیت پوشش، روانکاری، سطح زیر مهره و شرایط ابزار روی نتیجه اثر میگذارند. حتی ISO 898-1 که Property Class پیچها را تعریف میکند، الزامات Torque/Clamp Force را جزو Scope خود نمیداند. ISO 898-1:2013 در سال 2025 دوباره تأیید شده و همچنان جاری است.
کنترل کارگاهی: روش سفتکاری را از نقشه، Method Statement یا استاندارد اجرایی پروژه بگیرید. ابزار باید متناسب با روش انتخاب و طبق برنامه پروژه کنترل یا کالیبره شود.
خطای 4: طول پیچ فقط از روی قطر انتخاب میشود
عبارتهایی مثل «M24 برای این اتصال کافی است» هنوز طول مناسب را مشخص نمیکنند. طول پیچ باید با مجموع ضخامت ورقها، واشرها، ضخامت مهره، طول رزوه و Grip Length هماهنگ باشد.
در پیچ نیمرزوه، محل پایان رزوه نیز اهمیت دارد. اگر صفحه برش در ناحیهای قرار بگیرد که طراح برای آن ساقه صاف در نظر گرفته ولی پیچ دیگری مصرف شود، رفتار اتصال با دیتیل طراحیشده یکسان نخواهد بود.
کنترل کارگاهی: برای هر تیپ اتصال یک Bolt Schedule داشته باشید و طول پیچ را از روی دیتیل همان اتصال تحویل دهید، نه از موجودی عمومی انبار.
خطای 5: سطح تماس و سوراخها قبل از مونتاژ کنترل نمیشوند
پلیسه، پوسته زنگ، ذرات فلزی، روغن، گردوغبار یا رنگی که در ناحیه اتصال مجاز نیست میتواند تماس صحیح قطعات را مختل کند. در اتصال لغزشبحرانی، وضعیت سطح تماس مستقیماً بخشی از طراحی است و نباید در کارگاه بهصورت سلیقهای تغییر کند.
مرجع اجرایی جاری اروپایی برای سازههای فولادی DIN EN 1090-2:2024-09 است. اگر پروژه بر مبنای این چارچوب طراحی شده، الزامات آمادهسازی، مونتاژ و اجرای اتصال باید با همان Specification هماهنگ باشد.
کنترل کارگاهی: قبل از قرار دادن پیچ، وضعیت سوراخ، پلیسه، سطح تماس و محل نشستن واشر را بررسی کنید. اصلاح سوراخ یا حذف پوشش فقط با دستور فنی انجام شود.
خطای 6: رزوه آسیبدیده را با گشتاور بیشتر مجبور به بسته شدن میکنیم
اگر مهره روی رزوه بهطور غیرعادی سخت حرکت میکند، ادامه بستن با بکس قویتر راهحل نیست. ضربه، آلودگی، براده، خوردگی، آسیب پوشش یا ناسازگاری رزوه میتواند اصطکاک را افزایش دهد.
در این شرایط ممکن است بخش زیادی از گشتاور صرف غلبه بر اصطکاک شود و Clamp Force مورد انتظار ایجاد نشود. در حالت شدید نیز رزوه یا پوشش تخریب میشود.
کنترل کارگاهی: پیش از نصب انبوه، چند ست از هر Batch را بهصورت نمونه مونتاژ کنید. هر ست با رفتار غیرعادی باید قرنطینه و علت آن بررسی شود.
خطای 7: آسیب به گالوانیزه یا پوشش هنگام حمل و نصب
خراش شدید، ضربه مستقیم چکش، بکس نامناسب یا کشیدن Fastener روی کف کارگاه میتواند پوشش را آسیب بزند. در پیچهای گالوانیزه گرم، ضخامت پوشش روی تلرانس رزوه هم اثر میگذارد؛ بنابراین پیچ و مهره باید از ابتدا بهصورت سازگار انتخاب شوند.
برای پروژههایی که پوشش گالوانیزه گرم الزام دارد، صفحه پیچ فولادی گالوانیزه گرم و مقاله روشهای پوشش و آبکاری پیچ و مهره اطلاعات تکمیلی را جدا از بحث نصب ارائه میدهند.
کنترل کارگاهی: قبل از نصب، پوشش بدنه و رزوه را بررسی کنید و قطعاتی که آسیب جدی دارند از چرخه نصب خارج شوند تا تکلیف تعمیر یا تعویض آنها مشخص شود.
خطای 8: طول، سایز، کلاس و پوشش در کارگاه مخلوط میشوند
در پروژه سازهای ممکن است M20 و M24، چند طول مختلف و چند نوع پوشش همزمان مصرف شوند. وقتی بستهها باز و محتویات آنها در یک باکس مشترک ریخته شود، احتمال استفاده از Fastener اشتباه بالا میرود.
کنترل کارگاهی: تحویل به تیم نصب را بر اساس تیپ اتصال انجام دهید؛ مثلاً «ست اتصال ستون به رفتر – تیپ C03». روی هر بسته سایز، طول، کلاس، استاندارد، پوشش، Batch و محل مصرف درج شود.
خطای 9: پیچ را با ضربه وارد سوراخ ناهماهنگ میکنیم
اگر سوراخهای دو ورق هممحور نیستند، وارد کردن پیچ با چکش یا استفاده از مهره برای کشیدن اجباری قطعات روی هم میتواند به رزوه، ساقه پیچ، لبه سوراخ یا هندسه اتصال آسیب بزند.
اصلاح خودسرانه سوراخ با سنگ فرز نیز میتواند قطر یا موقعیت طراحیشده را تغییر دهد. این موضوع باید بهعنوان عدم انطباق اجرایی بررسی شود، نه یک مشکل جزئی که نصاب همان لحظه حل کند.
کنترل کارگاهی: نصب را متوقف کنید، عدم همراستایی را ثبت کنید و روش اصلاح را از مسئول فنی پروژه بگیرید.
خطای 10: اتصال را میبینیم، اما نمیتوانیم آن را ردیابی کنیم
در پروژه حساس، «ظاهر اتصال خوب است» گزارش QC محسوب نمیشود. اگر مشخص نباشد Fastener از کدام Batch آمده، با چه ابزاری نصب شده و در کدام ناحیه سازه مصرف شده، هنگام بروز مغایرت نمیتوان محدوده مشکل را سریع مشخص کرد.
کنترل کارگاهی: حداقل Batch/Heat مرتبط، تیپ اتصال، محل مصرف، تاریخ نصب، روش اجرا و وضعیت ابزار را در فرم بازرسی ثبت کنید. سطح جزئیات باید با ITP و الزامات پروژه هماهنگ باشد.
چکلیست نصب پیچ سازهای برای QC کارگاه
| مرحله | کنترل | اگر مغایرت بود |
|---|---|---|
| تحویل | استاندارد، سایز، طول، کلاس، پوشش و مدارک با سفارش یکی است؟ | محموله قرنطینه و مغایرت ثبت شود. |
| انبار | Batchها و تیپهای مختلف جدا هستند؟ | تفکیک و برچسبگذاری مجدد انجام شود. |
| قبل نصب | پیچ، مهره و واشر Assembly سازگارند؟ | قبل از باز شدن بستهها تطبیق انجام شود. |
| قبل نصب | رزوه و پوشش سالم است؟ | قطعه مشکوک از نصب خارج شود. |
| قبل نصب | سطح تماس و سوراخها مطابق دیتیلاند؟ | اصلاح فقط با تأیید فنی. |
| حین نصب | طول پیچ و محل واشر درست است؟ | با Bolt Schedule تطبیق داده شود. |
| حین نصب | روش سفتکاری و ابزار تأیید شدهاند؟ | نصب متوقف و Method Statement بررسی شود. |
| بعد نصب | وضعیت مهره، رزوه بیرونمانده، واشر و سطح قابل قبول است؟ | اتصال علامتگذاری و برای بررسی نگه داشته شود. |
| بعد نصب | Batch و محل مصرف ثبت شده است؟ | فرم Traceability تکمیل شود. |
مثال کارگاهی؛ اتصال بسته است اما QC آن را رد میکند
فرض کنید در یک سوله صنعتی برای یک تیپ اتصال، Assembly مشخصی از پیچ، مهره و واشر سازهای در نظر گرفته شده است. وسط اجرا واشر اصلی تمام میشود و نصاب برای متوقف نشدن کار از واشر عمومی انبار استفاده میکند. همزمان چند پیچ کوتاهتر نیز بهدلیل شباهت ظاهری وارد همان جبهه کاری میشوند.
از فاصله چند متر همه مهرهها بستهاند و اتصال کامل به نظر میرسد؛ اما در بازرسی نزدیک، استاندارد واشرها متفاوت است، طول بعضی پیچها با Bolt Schedule نمیخواند و Traceability قطعات هم از بین رفته است. در چنین وضعیتی بسته بودن ظاهری اتصال دلیل کافی برای تأیید نیست.
راه پیشگیری سادهتر از دوبارهکاری است: تحویل ستها بر اساس تیپ اتصال، شمارش اقلام قبل از شروع شیفت و ثبت Batch در همان زمان نصب. برای ساختار کلی تأمین پروژه سوله، لندینگ پیچ و مهره سوله مسیر مکمل مناسبی است.
بخشی از خطاهای نصب از RFQ اشتباه شروع میشود
اگر درخواست خرید فقط «پیچ M24 گرید 10.9» باشد، هنوز معلوم نیست چه استانداردی، چه طولی، چه نوع مهره و واشری، چه پوششی و برای چه نوع اتصالی لازم است. خطای تدارکات بعداً در کارگاه به خطای نصب تبدیل میشود.
برای خرید پروژهای حداقل استاندارد Assembly، قطر و طول، کلاس پیچ و مهره، واشر، پوشش، تیپ اتصال، نیاز یا عدم نیاز به پیشتنیدگی، تعداد و مدارک QC باید مشخص شوند. مقاله راهنمای تنظیم RFQ خرید پیچ و مهره این بخش را با جزئیات بیشتری پوشش میدهد.
سؤالات متداول درباره نصب پیچ سازهای
آیا هر پیچ 10.9 را میتوان مانند پیچ HV نصب کرد؟
خیر. 10.9 یک Property Class مکانیکی است. System HV یک Assembly سازهای مشخص در EN 14399 است. روش نصب باید از نوع اتصال و Specification پروژه گرفته شود.
آیا سفت کردن بیشتر همیشه اتصال را قویتر میکند؟
خیر. Over-tightening میتواند رزوه، پیچ، مهره یا واشر را آسیب بزند و الزاماً Clamp Force مفید بیشتری ایجاد نمیکند. روش و مقدار سفتکاری باید کنترلشده باشد.
آیا برای همه پیچهای 10.9 یک جدول گشتاور ثابت داریم؟
خیر. پوشش، روانکاری، اصطکاک، رزوه، زیر مهره و روش نصب روی رابطه Torque و Clamp Force اثر دارند. جدول عمومی بدون شناخت Assembly و روش اجرایی پروژه مبنای مطمئنی نیست.
اگر مهره روی رزوه سخت حرکت کند چه کار کنیم؟
با افزایش بیرویه گشتاور ادامه ندهید. ست را جدا کنید و رزوه، پوشش، آلودگی و سازگاری پیچ و مهره را بررسی کنید.
آیا پیچ بازشده را میتوان دوباره در اتصال پیشتنیده استفاده کرد؟
پاسخ عمومی ندارد. نوع Assembly، روش قبلی نصب، وضعیت رزوه و پوشش و الزام پروژه تعیینکنندهاند. در اتصال حساس، استفاده مجدد بدون تأیید روش اجرایی پروژه قابل توصیه نیست.
جمعبندی؛ کیفیت اتصال بین انبار و آچارکشی ساخته میشود
بیشتر خطاهای نصب پیچ سازهای پیچیده نیستند؛ اختلاط قطعات، واشر اشتباه، طول نامناسب، ابزار کنترلنشده، رزوه آسیبدیده، سطح آمادهنشده و نبود Traceability. مشکل زمانی ایجاد میشود که این خطاهای کوچک در یک اتصال حساس کنار هم قرار میگیرند.
یک فرآیند حرفهای از سفارش دقیق شروع میشود، با تحویل تفکیکشده و کنترل پیش از نصب ادامه پیدا میکند و با روش سفتکاری مصوب و ثبت نتایج بازرسی تمام میشود. همین زنجیره ساده احتمال دوبارهکاری، مغایرت QC و عملکرد نامطمئن اتصال را به شکل محسوسی کم میکند.


2 دیدگاه برای “خطاهای نصب پیچ سازهای؛ 10 اشتباه کارگاهی و چک لیست کنترل”