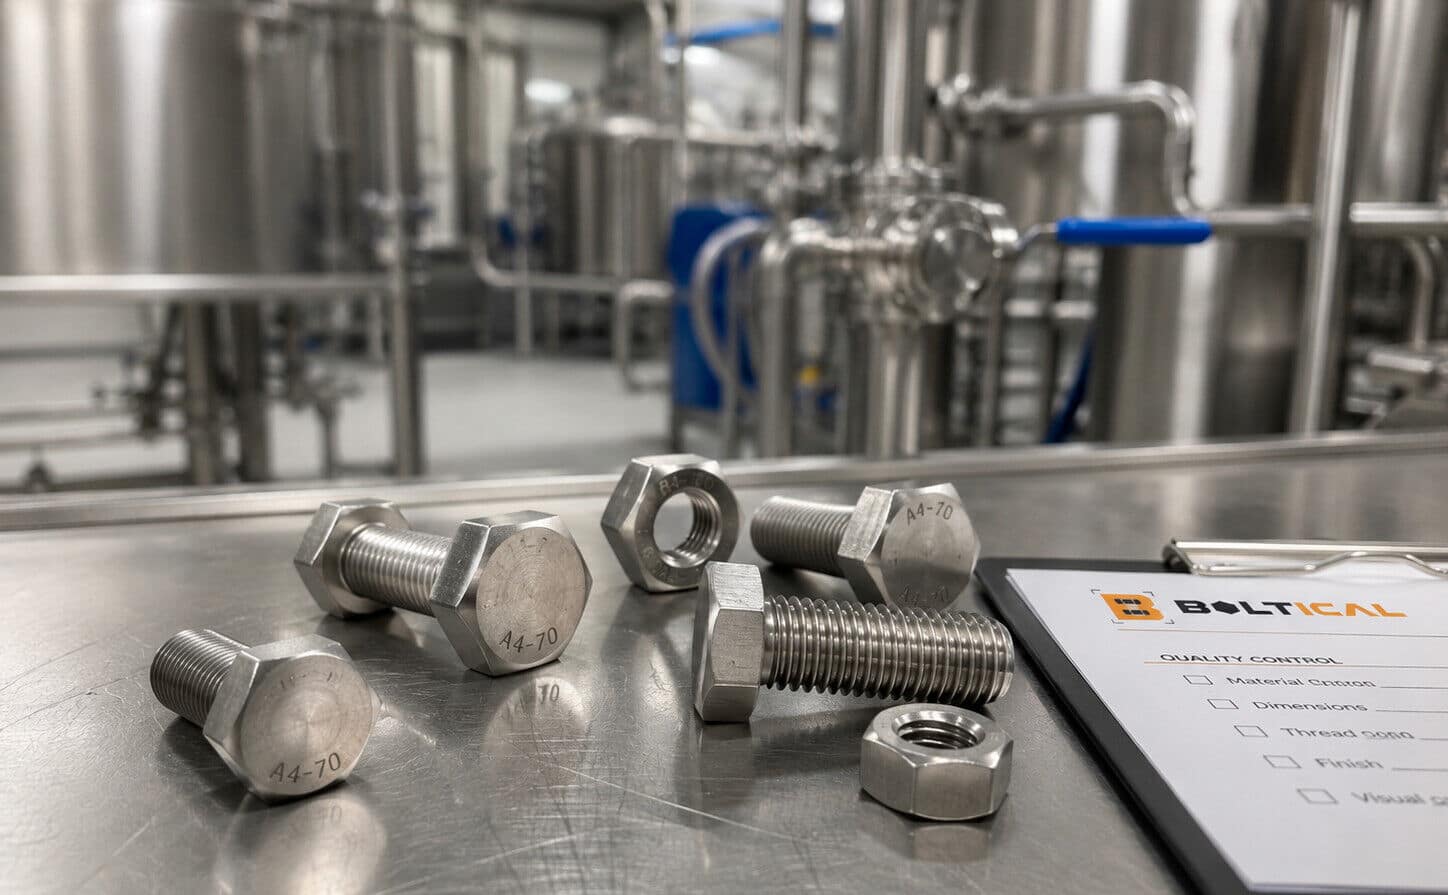
پاسخ کوتاه: در صنایع غذایی، 304 یا A2 میتواند برای بخشهای خشک و کمخورنده مناسب باشد؛ اما در رطوبت ماندگار، نمک، کلراید، شستوشوی مکرر یا نقاطی که خشکشدن دشوار است، 316 یا A4 معمولاً حاشیهٔ اطمینان خوردگی بیشتری ایجاد میکند. هیچکدام انتخاب خودکار برای همهٔ خطها نیستند؛ محیط شیمیایی، طراحی بهداشتی، نوع اتصال، دما، روش شستوشو و مدارک متریال باید همزمان بررسی شوند.
پیچ و مهرهٔ صنایع غذایی فقط باید «زنگ نزند». اتصال باید قابل تمیزکاری، قابل بازرسی، مکانیکیِ متناسب با بار و سازگار با شوینده و ضدعفونیکننده باشد. رزوهٔ باز، زیر واشر، شکاف، گوشهٔ تیز یا محلی که رطوبت و مواد غذایی در آن باقی میماند میتواند حتی با متریال مناسب، ریسک خوردگی و آلودگی ایجاد کند.
در این راهنما تفاوت 304 و 316، معادلهای A2 و A4، الزامات طراحی بهداشتی، شستوشوی CIP، گالینگ، Property Class، روش کنترل Certificate و چکلیست RFQ را بررسی میکنیم. برای مسیر تأمین، صفحهٔ پیچ و مهره صنایع غذایی و دارویی مقصد تجاری این خوشه است و برای معماری کلی نیز به راهنمای انواع پیچ و مهره صنعتی لینک میدهیم.
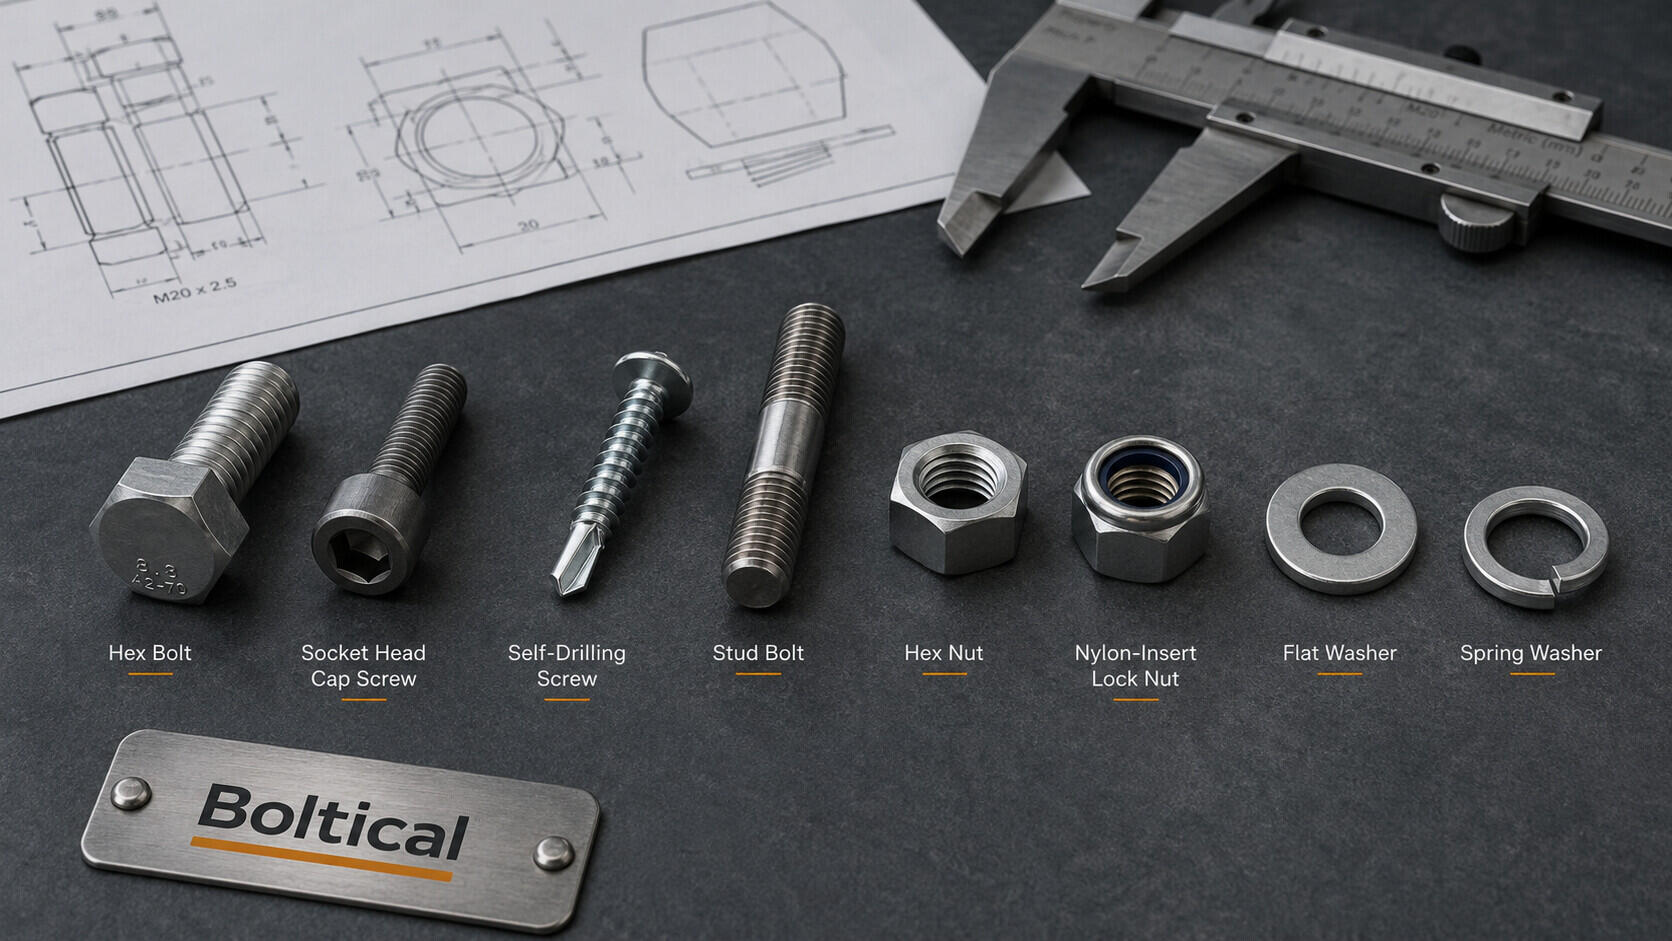
نکتهٔ اجرایی: «فقط 316 بخرید» و «304 برای غذا ممنوع است» هر دو سادهسازی نادرستاند. ابتدا محل مصرف و سیکل شستوشو را مشخص کنید؛ بعد گرید متریال و فرم اتصال را انتخاب کنید.
304 یا 316؛ چه زمانی هرکدام منطقیتر است؟
| شرایط سرویس | 304 / A2 | 316 / A4 | تصمیم اولیه |
|---|---|---|---|
| بخش خشک، بستهبندی ثانویه و رطوبت کم | اغلب قابل بررسی | قابل استفاده، اما همیشه ضروری نیست | هزینه، بار و الزامات پروژه را مقایسه کنید. |
| شستوشوی روزانه با شویندهٔ کنترلشده | وابسته به غلظت، دما و آبکشی | معمولاً حاشیهٔ اطمینان بیشتری دارد | دادهٔ واقعی CIP را از بهرهبردار بگیرید. |
| نمک، آبنمک، ماهی و کلراید بالاتر | ریسک Pitting و Crevice بیشتر | معمولاً نقطهٔ شروع مناسبتری است | کلراید و دمای تماس تعیینکنندهاند. |
| سس، ترشیجات و محیط اسیدی | ممکن است کافی باشد یا نباشد | اغلب مقاومتر است | نوع اسید، غلظت و زمان تماس را بررسی کنید. |
| ضدعفونیکنندهٔ کلردار قوی یا سرویس بسیار خورنده | ممکن است نامناسب باشد | 316 هم همیشه کافی نیست | گرید بالاتر، پوشش یا تغییر طراحی بررسی شود. |
این جدول فقط نقطهٔ شروع است، نه تأیید نهایی متریال. در یک کارخانه ممکن است دو اتصال در یک سالن، بهدلیل تفاوت در پاشش، دما، مواد شوینده یا امکان خشکشدن، انتخاب متفاوتی داشته باشند.
الزامات بهداشتی؛ FDA و EHEDG دقیقاً چه چیزی را مهم میدانند؟
هیچ قاعدهٔ عمومی و سادهای وجود ندارد که FDA تمام 304ها را رد و تمام 316ها را برای هر نقطه از خط غذایی تأیید کند. در FDA Food Code 2022 و مقررات محل اجرا، موضوعاتی مانند مقاومت در برابر خوردگی، دوام، غیرسمی بودن، صاف و قابل تمیزکاری بودن سطح و مناسب بودن ماده برای کاربرد واقعی اهمیت دارند. الزامات قانونی هر کشور و specification کارخانه باید جداگانه کنترل شود.
در طراحی بهداشتی، گرید متریال فقط یکی از کنترلهاست. اتصال باید تا حد امکان سطح صاف، شکاف کم، تخلیهٔ مناسب و دسترسی برای بازرسی و شستوشو داشته باشد. رزوه و پیچ بیرونزده در Food Contact Zone ممکن است از نظر طراحی مناسب نباشد؛ گاهی بهترین تصمیم، تغییر محل اتصال یا تغییر فرم قطعه است، نه صرفاً ارتقای 304 به 316.
راهنماهای EHEDG نیز انتخاب مواد و طراحی تجهیزات را با نگاه ریسکمحور، قابلیت تمیزکاری و رفتار واقعی فرآیند بررسی میکنند. این منابع جایگزین قانون، تأییدیهٔ کارخانه یا طراحی مهندس مسئول نیستند، اما برای تعریف معیارهای فنی و گفتگو با سازنده و تأمینکننده مفیدند.
| ناحیهٔ اتصال | ریسک غالب | کنترل پیشنهادی |
|---|---|---|
| Food Contact Zone | آلودگی، باقیماندن محصول و دشواری تمیزکاری | کاهش Fastener باز، سطح صاف، تخلیه و متریال تأییدشده در specification |
| Splash Zone | پاشش، کلراید، مواد شوینده و رطوبت ماندگار | انتخاب متریال و فرم اتصال بر اساس سیکل شستوشو و بازرسی شکافها |
| زیرسازهٔ خشک | خوردگی عمومی و گردوغبار | 304 یا پوشش مناسب در صورت تأیید شرایط و امکان بازرسی |
| نقطهٔ Drain و کف | آب ایستاده، نمک و خشکشدن ضعیف | طراحی تخلیه، کاهش شکاف و بررسی 316 یا گرید مقاومتر |
تفاوت 304 و 316؛ نقش مولیبدن و کلراید
304 و 316 هر دو در خانوادهٔ فولادهای زنگنزن آستنیتی قرار میگیرند. تفاوت مهم 316، حضور مولیبدن در ترکیب آلیاژی آن است؛ مولیبدن مقاومت به خوردگی موضعی، بهخصوص Pitting و Crevice Corrosion در محیطهای حاوی کلراید را بهتر میکند.
به همین دلیل، 316 در محیطهای شور، نزدیک دریا، فرآوری ماهی، نقاط پاشش، شستوشوی مکرر و جاهایی که رطوبت اطراف رزوه یا واشر باقی میماند، معمولاً نقطهٔ شروع مطمئنتری است. با این حال 316 ضدخوردگی مطلق نیست؛ کلراید بالا، دمای زیاد، ضدعفونیکنندهٔ نامناسب یا طراحی شکافدار میتواند به آن هم آسیب بزند.
برای مقایسهٔ عمومیتر خواص و کاربردها، مقالهٔ تفاوت پیچ استیل 304 و 316 کلاستر این بخش است. این مقاله روی تصمیمگیری مخصوص صنایع غذایی و دارویی تمرکز دارد.
A2 و A4 چه معنایی دارند؟
در بازار، A2 معمولاً در کنار خانوادهٔ 304 و A4 در کنار خانوادهٔ 316 شناخته میشود؛ اما برای سفارش صنعتی نباید فقط به این معادلسازی بازاری اکتفا کرد. در استاندارد ISO 3506، گروه متریال و Property Class قطعه باید با مارکینگ، گواهی و مشخصات پروژه تطبیق داشته باشند.
برای مثال، A4-70 فقط به معنی «پیچ 316» نیست: A4 گروه متریال و 70 کلاس مکانیکی در چارچوب استاندارد Fastener است. در سفارش، نوع قطعه، استاندارد ابعادی، سایز، گام، A2 یا A4، کلاس 50/70/80 در صورت نیاز و مدارک متریال را جداگانه بنویسید.
| عبارت سفارش | چه چیزی را بیان میکند؟ | چه چیزی هنوز باید مشخص شود؟ |
|---|---|---|
| A2-70 | گروه استنلس در سیستم A2 و Property Class 70 | استاندارد ابعادی، سایز، طول، پوشش یا وضعیت سطح و مدارک |
| A4-70 | گروه استنلس A4 و Property Class 70 | شرایط شستوشو، کلراید، رزوه، مهره و گواهی |
| SS 316 | نام متداول خانوادهٔ متریال | گرید دقیق Fastener، کلاس مکانیکی و استاندارد محصول |
| Food Grade | عبارت بازاری و غیرکافی بهتنهایی | استاندارد، سطح، قابلیت تمیزکاری و مدارک قابل ردیابی |
برای تأمین محصول میتوانید صفحات پیچ استیل 304 / A2 و پیچ استیل 316 / A4 را ببینید؛ انتخاب نهایی باید با نقشه، شرایط سرویس و specification خط تأیید شود.
CIP و شستوشوی خط؛ چرا ترکیب شوینده مهم است؟
در خطوط غذایی، اتصال ممکن است بارها در معرض شستوشوی درجا یا CIP قرار بگیرد. این سیکل میتواند شامل شویندهٔ قلیایی، شویندهٔ اسیدی، ضدعفونیکننده، آب داغ یا بخار باشد. شدت اثر به غلظت، دما، زمان تماس، فشار پاشش و کیفیت آبکشی وابسته است؛ بنابراین عبارت «محیط غذایی» برای انتخاب متریال بهتنهایی اطلاعات کافی نمیدهد.
اگر محلول پس از شستوشو زیر واشر، داخل رزوه، پشت یک براکت یا در شکاف اتصال باقی بماند، حتی متریال مقاوم هم ممکن است دچار خوردگی موضعی شود. طراحی اتصال باید به خروج آب، خشکشدن، دسترسی برس یا نازل و امکان بازرسی کمک کند.
| پارامتر CIP | چرا مهم است؟ | اطلاعاتی که از بهرهبردار بگیرید |
|---|---|---|
| نوع مادهٔ شوینده | قلیایی، اسیدی و کلردار رفتار یکسانی ندارند. | نام ماده، SDS یا ترکیب تقریبی |
| غلظت | افزایش غلظت میتواند ریسک خوردگی را بالا ببرد. | درصد یا محدودهٔ مصرف واقعی |
| دمای شستوشو | دمای بالاتر معمولاً واکنش و خوردگی را تشدید میکند. | دمای عادی و حداکثر |
| زمان تماس و دفعات | سیکلهای کوتاه و بلند اثر تجمعی متفاوت دارند. | تعداد شستوشو در روز یا هفته |
| آبکشی و خشکشدن | باقیماندن نمک یا شوینده در شکافها ریسک را بالا میبرد. | روش آبکشی، Drain و زمان خشکشدن |
در کدام نقاط خط غذایی 304 انتخاب منطقیتری است؟
- سازه و پایهٔ تجهیزات در ناحیهٔ خشک که تماس مستقیمی با محصول ندارد.
- بخش بستهبندی ثانویه و انتقال کارتن با رطوبت و کلراید پایین.
- اتصالهایی که شویندهٔ کلردار قوی یا ماندگاری آب در آنها وجود ندارد.
- نقاطی که بهخوبی قابل دسترسی، بازرسی و خشککردن هستند.
- پروژههایی که specification متریال A2/304 را مجاز دانسته و کلاس مکانیکی آن تأمین میشود.
در این کاربردها، استفاده از 316 ممکن است مقاومت بیشتری بدهد، اما همیشه توجیه اقتصادی یا فنی ندارد. صفحهٔ پیچ استیل 304 / A2 برای بررسی خانوادهٔ محصول و دریافت استعلام مناسب است.
چه زمانی 316 انتخاب مطمئنتری است؟
- فرآوری ماهی، شورآب، نمک یا محصولاتی با کلراید بالاتر.
- نواحی نزدیک کف، Drain، آبپاشی و نقاطی که خشکشدن کامل دشوار است.
- خطهایی با شستوشوی مکرر و تماس کنترلنشده با مواد شیمیایی.
- کارخانههای ساحلی یا محیطهای دارای کلراید محیطی بالاتر.
- اتصالهایی که خوردگی حفرهای یا شکافی در آنها باعث توقف تولید یا ریسک بهداشتی میشود.
- نقاطی که specification پروژه، A4 یا 316 را برای حاشیهٔ اطمینان مشخص کرده است.
در این شرایط، پیچ استیل 316 / A4 معمولاً نقطهٔ شروع مناسبتری است؛ اما اگر دما، کلراید یا مادهٔ شیمیایی بسیار شدید باشد، 316 نیز باید با دادهٔ سازنده و بررسی مهندسی تأیید شود.
طراحی بهداشتی؛ شکل پیچ هم به اندازهٔ متریال مهم است
در خط غذایی، فقط انتخاب 304 یا 316 کافی نیست. رزوهٔ بیرونزده، گوشهٔ تیز، حفرهٔ عمیق، زیر واشر و محل اتصال بدون Drain میتوانند محل تجمع آب، مادهٔ غذایی یا میکروارگانیسم شوند. اگر Fastener داخل Food Contact Zone قرار دارد، ابتدا بررسی کنید که آیا وجود اتصال بازشونده در آن نقطه ضروری است یا میتوان آن را از ناحیهٔ تماس مستقیم دور کرد.
برای بخشهای عمومی ماشینآلات، خانوادهٔ پیچ ششگوش و پیچ آلن و سوکتی انتخابهای رایجی هستند؛ اما در ناحیهٔ بهداشتی باید دسترسی برای شستوشو، شکل سر، سطح، آببندی و امکان بازرسی با طراحی تجهیز هماهنگ شود.
| ویژگی طراحی | ریسک در صورت بیتوجهی | کنترل عملی |
|---|---|---|
| شکاف زیر واشر یا براکت | باقیماندن آب، نمک و شوینده | کاهش شکاف، ایجاد Drain و امکان بازرسی |
| رزوهٔ باز در ناحیهٔ تماس | تمیزکاری سخت و تجمع محصول | دور کردن اتصال از Food Contact Zone یا تغییر فرم |
| حفره و گوشهٔ عمیق | عدم دسترسی نازل یا برس | انتخاب فرم قابل تمیزکاری و تعریف روش شستوشو |
| سطح زبر یا آسیبدیده | افزایش چسبندگی آلودگی و شروع خوردگی | کنترل پرداخت، خطوخش، Burr و کیفیت سطح |
گالینگ در پیچ و مهره استیل؛ چگونه ریسک آن را کم کنیم؟
رزوههای استنلس، بهخصوص در مونتاژ خشک، سرعت بستن بالا یا فشار زیاد، مستعد Galling یا جوش سرد موضعی هستند. در این حالت مهره هنگام بستن ناگهان گیر میکند و ادامهٔ سفتکاری میتواند رزوه را تخریب کند. این مشکل با خوردگی گالوانیکی یکسان نیست و راهکار آن نیز فقط تغییر 304 به 316 نیست.
- رزوهٔ پیچ و مهره را پیش از مونتاژ از نظر Burr، آلودگی و آسیب بررسی کنید.
- سرعت بستن و روش اعمال گشتاور را کنترل کنید.
- از روانکار یا Anti-Seize فقط در صورت مجاز بودن در specification استفاده کنید.
- در ناحیهٔ غذایی، روانکار باید با الزامات بهداشتی کارخانه و کاربرد تماس احتمالی سازگار باشد.
- برای مونتاژهای تکراری، روش نصب، ابزار و مقدار گشتاور را مستند کنید.
ترکیب پیچ و مهره باید بر اساس سیستم پروژه انتخاب شود. این گزاره که «پیچ 316 هرگز نباید با مهره 304 بسته شود» یک حکم عمومی و کافی نیست؛ در سفارش حساس، کلاس مکانیکی، سازگاری رزوه، محیط، امکان گالینگ و الزام متریال مجموعه را با طراح و سازنده بررسی کنید.
روکش برای فستِنر صنایع غذایی؛ آیا همیشه گزینهٔ خوبی است؟
استیل مناسب معمولاً برای حفظ مقاومت خوردگی به روکش ضدخوردگی عمومی نیاز ندارد. هر روکش، روغن، فسفاته یا روانکار میتواند الزامات تمیزکاری، تماس با غذا، اصطکاک رزوه و تأییدیهٔ بهداشتی جداگانه ایجاد کند. بنابراین قبل از انتخاب روکش، محل مصرف و احتمال تماس مستقیم یا پاشش را مشخص کنید.
اگر قطعه در ناحیهٔ غیرتماسی و صنعتی قرار دارد، مقایسهٔ پوششها ممکن است مفید باشد؛ برای این موضوع به راهنمای پوشش و آبکاری پیچ و مهره لینک دهید. در Food Contact Zone، هر مادهٔ سطحی باید با الزامات کارخانه، SDS و تأییدیهٔ کاربرد کنترل شود.
چطور در خرید، 304 و 316 را اشتباه نگیریم؟
رنگ، براق بودن و آهنربا برای تشخیص قطعی گرید کافی نیستند. هر دو خانوادهٔ آستنیتی ممکن است پاسخ مغناطیسی ضعیف داشته باشند و کار سرد نیز رفتار مغناطیسی را تغییر دهد. در سفارش حساس، مسیر تأیید باید از سند و ردیابی شروع شود.
- مدارک را از ابتدا مشخص کنید: Certificate یا MTC، شمارهٔ Heat/Batch و استاندارد آزمون را در RFQ بنویسید.
- مارکینگ را با سفارش تطبیق دهید: Grade و Property Class روی قطعه نباید با مدارک و بستهبندی مغایر باشد.
- PMI یا آنالیز آزمایشگاهی انجام دهید: وجود مولیبدن میتواند در تفکیک خانوادهٔ 316 از 304 کمک کند.
- تست سریع را Screening بدانید: قطره، اسپری یا آهنربا جایگزین Certificate و تأیید آزمایشگاهی پروژهای نیست.
- از Batch نمونهبرداری کنید: در سفارش حجیم، کنترل تصادفی احتمال اختلاط متریال را کم میکند.
ترتیب درست انتخاب پیچ و مهره برای خط غذایی
| مرحله | سؤال اصلی | خروجی موردنیاز |
|---|---|---|
| ۱. تعریف محل | اتصال در Food Contact، Splash یا ناحیهٔ خشک است؟ | نقشهٔ ناحیه و ریسک تماس یا پاشش |
| ۲. تعریف سرویس | رطوبت، کلراید، شوینده، دما و دفعات CIP چقدر است؟ | جدول شرایط واقعی فرآیند |
| ۳. انتخاب متریال | 304/A2، 316/A4 یا گرید بالاتر کدام ریسک را پوشش میدهد؟ | Grade و دلیل فنی انتخاب |
| ۴. انتخاب فرم | پیچ ششگوش، آلن، Stud، مهره و واشر چگونه تمیز و بازرسی میشوند؟ | نوع، استاندارد و روش نصب |
| ۵. تأیید خرید | چطور اصالت و ردیابی Batch را کنترل میکنیم؟ | Certificate، مارکینگ، PMI و برنامهٔ بازرسی |
چکلیست RFQ برای پیچ و مهره صنایع غذایی
برای اینکه چند پیشنهاد تأمینکننده واقعاً قابل مقایسه باشند، درخواست خرید را با مشخصات زیر بفرستید. راهنمای تنظیم RFQ خرید پیچ و مهره نیز برای سفارشهای عمده قابل استفاده است.
| فیلد | نمونهٔ دقیق | نمونهٔ ناقص |
|---|---|---|
| محل مصرف | Splash Zone دستگاه پرکن، CIP روزانه | کارخانهٔ غذایی |
| نوع قطعه | پیچ ششگوش تمامرزوه و مهره | پیچ استیل |
| متریال و کلاس | A4-70 طبق ISO 3506، در صورت تأیید طراحی | 316 فودگرید |
| استاندارد ابعادی | ISO 4017، M10×40، گام استاندارد | M10 در 40 |
| واشر | واشر استیل متناظر، قطر و ضخامت مشخص | همراه واشر |
| سطح و تمیزکاری | سطح سالم، بدون Burr و آلودگی، قابل بازرسی | براق و تمیز |
| مدارک | MTC، Heat/Batch، مارکینگ و PMI طبق ریسک | گواهی استیل |
| تعداد و بستهبندی | 500 ست، تفکیک Batch و بستهبندی قابل ردیابی | 500 عدد |
نمونهٔ RFQ: Hex Bolt – ISO 4017 – M10×40 – A4-70 per ISO 3506 – matching stainless nut and washer – for daily CIP splash zone – MTC and batch traceability required – 500 sets.
اگر فرم یا نقشهٔ اتصال دارید، آن را همراه RFQ ارسال کنید. برای انتخاب خانوادهٔ محصول، صفحهٔ مهره ششگوش، واشرهای صنعتی و دستههای پیچ ششگوش و پیچ آلن مسیرهای مکمل هستند.
اشتباهات رایج در خرید Fastener صنایع غذایی
- ممنوع دانستن 304 در تمام صنایع غذایی بدون بررسی شرایط سرویس.
- فرض کردن اینکه 316 در برابر هر کلراید، شوینده یا دمایی مصون است.
- خرید با عنوان «Food Grade» بدون مشخص کردن استاندارد، Grade و مدارک ردیابی.
- تمرکز روی متریال و نادیده گرفتن شکاف، رزوه، زیر واشر و تخلیهٔ آب.
- استفاده از روکش یا Anti-Seize بدون بررسی تماس احتمالی با محصول و الزامات بهداشتی.
- تشخیص گرید فقط با آهنربا، رنگ یا تست قطرهای.
- انتخاب مهره و واشر جدا از پیچ و نادیده گرفتن گالینگ در رزوهٔ استیل.
سؤالات متداول دربارهٔ پیچ و مهره صنایع غذایی
آیا استیل 304 برای صنایع غذایی ممنوع است؟
خیر. 304 در بسیاری از نواحی خشک و کمخورنده قابل استفاده است. تصمیم نهایی باید بر اساس رطوبت، کلراید، شوینده، دما، طراحی بهداشتی و specification کارخانه باشد.
آیا FDA فقط 316 را برای تماس غذایی قبول میکند؟
خیر، چنین قانون عمومیای وجود ندارد. معیارهایی مانند مقاومت خوردگی، دوام، غیرسمی بودن، صاف بودن و قابلیت تمیزکاری سطح مهماند و الزامات نهایی به حوزهٔ قضایی، نوع محصول و طراحی تجهیز وابسته است.
آیا 316 در برابر همهٔ شویندههای CIP مقاوم است؟
خیر. غلظت، دما، زمان تماس، نوع کلراید یا اسید و کیفیت آبکشی تعیینکنندهاند. در شرایط بسیار خورنده ممکن است گرید بالاتر، تغییر طراحی یا آزمون سازگاری لازم باشد.
A4-70 یعنی چه؟
A4 گروه متریال استنلس در چارچوب ISO 3506 و 70 Property Class مکانیکی است. عبارت باید همراه استاندارد ابعادی، سایز، طول، مهره، واشر و مدارک سفارش خوانده شود.
آیا آهنربا برای تشخیص 316 از 304 کافی است؟
خیر. رفتار مغناطیسی این دو خانواده میتواند ضعیف یا تحت تأثیر کار سرد باشد. برای پروژهٔ حساس، Certificate، ردیابی Batch و در صورت نیاز PMI یا آنالیز آزمایشگاهی را مبنا قرار دهید.
برای پیچ و مهره استیل صنایع غذایی چه مدرکی بخواهیم؟
حداقل استاندارد محصول، Grade و Property Class، شمارهٔ Heat یا Batch، Certificate متریال و مشخصات ابعادی را تعیین کنید. PMI، تست سطح یا گزارش بازرسی را بر اساس ریسک و specification پروژه اضافه کنید.
جمعبندی؛ 316 را وقتی انتخاب کنید که شرایط سرویس آن را توجیه میکند
در صنایع غذایی، انتخاب گرانترین گرید همیشه بهترین تصمیم نیست. 304 یا A2 میتواند در بخش خشک و کمخورنده پاسخگو باشد؛ 316 یا A4 در رطوبت ماندگار، نمک، کلراید و شستوشوی سخت معمولاً حاشیهٔ اطمینان بیشتری دارد؛ و در شرایط بسیار تهاجمی، 316 هم باید با دادهٔ واقعی و بررسی مهندسی ارزیابی شود.
برای سفارش حرفهای فقط «پیچ استیل فودگرید» ننویسید. محل مصرف، Food Contact یا Splash Zone، سیکل CIP، دما، Grade، Property Class، استاندارد، سایز، رزوه، مهره و واشر، سطح، Certificate و Traceability را مشخص کنید. این کار خطای تأمین، خوردگی موضعی، گالینگ و دوبارهکاری را کاهش میدهد.
گام بعدی: نقشه، تصویر اتصال، شرایط شستوشو و فهرست اقلام را همراه درخواست خود ارسال کنید تا متریال، فرم اتصال، مهره و واشر مکمل بررسی شود.