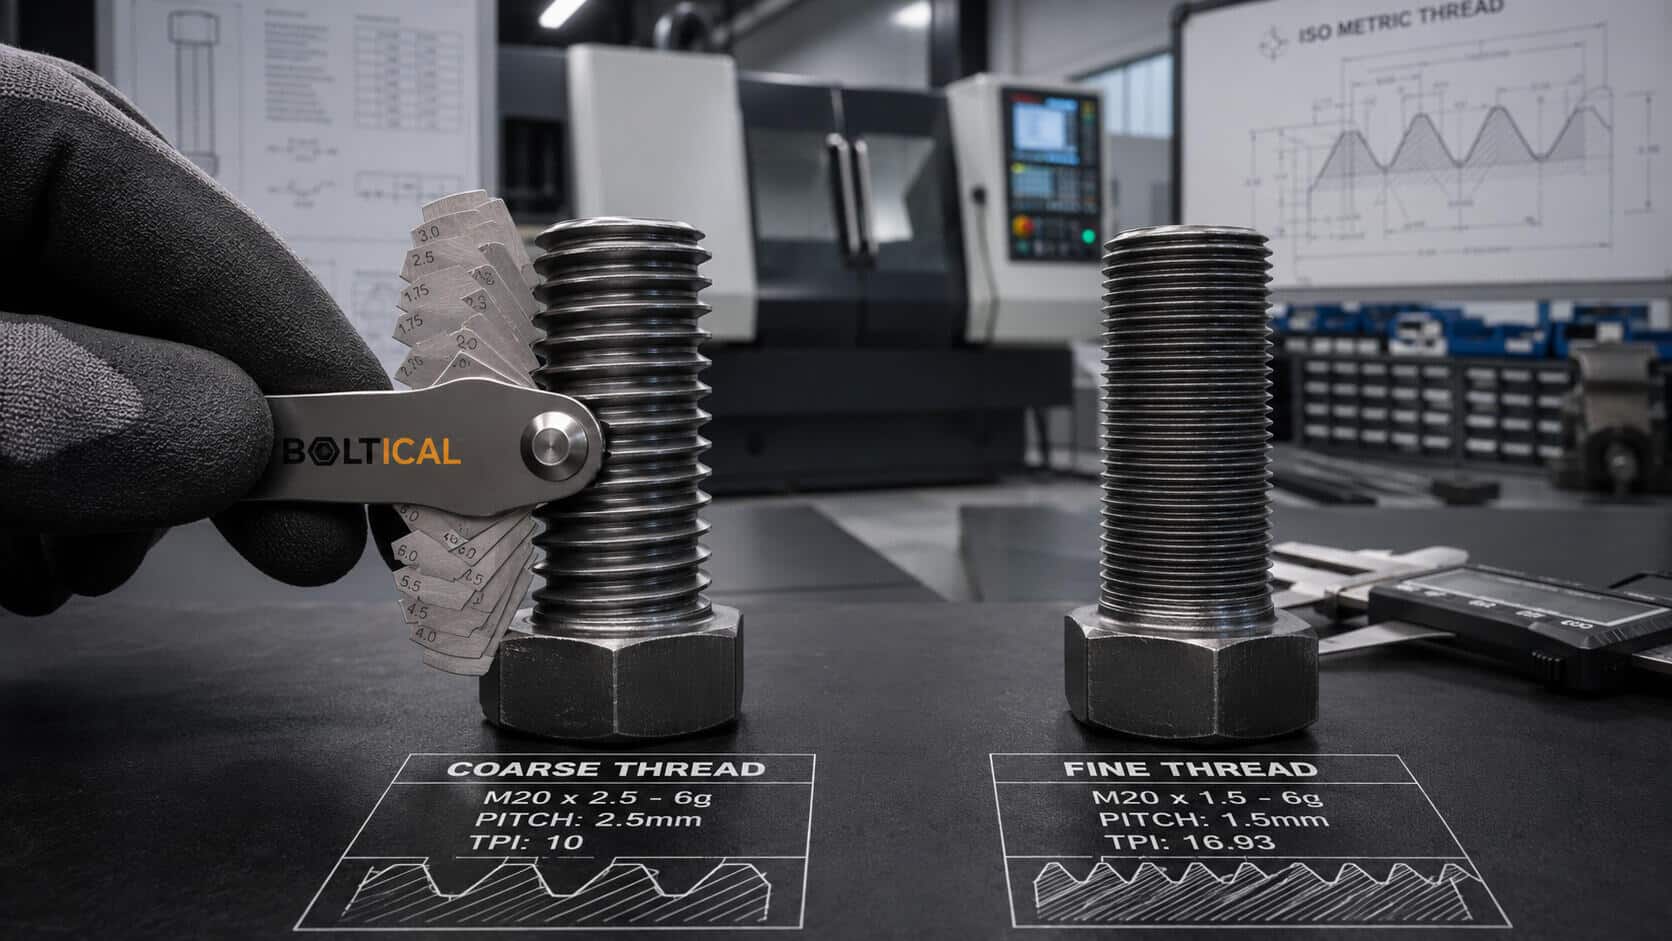
تفاوت اصلی رزوه ریز و رزوه درشت در گام رزوه است. در قطر اسمی یکسان، رزوه درشت گام بزرگتر، دندانههای عمیقتر و مونتاژ سریعتری دارد؛ رزوه ریز با گام کوتاهتر، قطر هسته و سطح مقطع تنشی بیشتری ایجاد میکند و امکان تنظیم دقیقتری میدهد. بااینحال، هیچکدام در همه پروژهها «بهتر» نیستند. جنس قطعه مادگی، طول درگیری رزوه، بارگذاری، ارتعاش، پوشش و استاندارد نقشه باید همزمان بررسی شوند.
خلاصه انتخاب: برای مونتاژ عمومی، محیط آلوده، تعمیرات و رزوهکاری در آلومینیوم یا چدن معمولاً رزوه درشت انتخاب مطمئنتری است. برای تنظیم دقیق، محدودیت طول درگیری و بعضی اتصالات خودرویی یا ماشینسازی ممکن است رزوه ریز مناسبتر باشد. در اتصالهای حساس، گام را از روی نقشه یا استاندارد بخوانید؛ از روی ظاهر یا قطر پیچ تصمیم نگیرید.
رزوه درشت و رزوه ریز دقیقاً چه تفاوتی دارند؟
گام رزوه یا Thread Pitch در سیستم متریک، فاصله محوری میان قله دو دندانه مجاور است و با میلیمتر بیان میشود. برای مثال، در عبارت M12×1.75 عدد ۱۲ قطر اسمی رزوه و عدد ۱.۷۵ گام آن است. هرچه عدد گام کوچکتر باشد، تعداد دندانهها در طول ثابت بیشتر و رزوه ریزتر است.
در سیستم اینچی، معمولاً بهجای گام از تعداد دندانه در هر اینچ (TPI) استفاده میشود. در این سیستم، عدد TPI بزرگتر به معنی رزوه ریزتر است. سری UNC عمدتاً رزوه درشت و سری UNF رزوه ریز است؛ UNEF نیز گامهای بسیار ریز را پوشش میدهد. سری 8UN که در بعضی استادبولتها و اتصالات فلنجی دیده میشود، یک سری ثابت با ۸ دندانه در اینچ است و نباید بدون بررسی استاندارد، معادل ساده UNF در نظر گرفته شود.
اگر با اصطلاحهایی مانند قطر بزرگ، قطر گام، قطر ریشه، لید و کلاس تلرانس روبهرو شدهاید، واژهنامه تخصصی رزوه و اتصالات مهندسی تعریف هرکدام را جداگانه توضیح میدهد.
| ویژگی | رزوه درشت (Coarse) | رزوه ریز (Fine) |
|---|---|---|
| گام در قطر یکسان | بزرگتر | کوچکتر |
| تعداد دندانه در طول ثابت | کمتر | بیشتر |
| عمق دندانه | بیشتر | کمتر |
| قطر هسته پیچ | کوچکتر | بزرگتر |
| سرعت باز و بسته شدن | بیشتر | کمتر |
| حساسیت به ضربه، پلیسه و آلودگی | معمولاً کمتر | معمولاً بیشتر |
| دقت جابهجایی محوری در هر دور | کمتر | بیشتر |
چطور گام رزوه متریک را از روی سایز پیچ بخوانیم؟
در نقشههای مبتنی بر رزوه متریک ISO، وقتی فقط سایزی مانند M12 نوشته میشود، معمولاً منظور گام درشت استاندارد است؛ یعنی M12×1.75. برای رزوه ریز باید گام نیز درج شود، مانند M12×1.5 یا M12×1.25. با وجود این عرف، در سفارش صنعتی بهتر است گام را حتی برای رزوه درشت هم صریح بنویسید تا قطعه اشتباه تأمین نشود.
| قطر اسمی | گام درشت رایج | نمونه گامهای ریز رایج |
|---|---|---|
| M6 | 1.00 mm | 0.75 mm |
| M8 | 1.25 mm | 1.00 mm |
| M10 | 1.50 mm | 1.25 یا 1.00 mm |
| M12 | 1.75 mm | 1.50 یا 1.25 mm |
| M16 | 2.00 mm | 1.50 mm |
| M20 | 2.50 mm | 2.00 یا 1.50 mm |
| M24 | 3.00 mm | 2.00 mm |
این جدول برای تشخیص اولیه مفید است، اما تمام گامهای مجاز را نشان نمیدهد. طرح کلی رزوههای متریک در ISO 261 و سریهای منتخب ریز در ISO 262 تعریف شدهاند و تلرانس رزوه نیز موضوع جداگانهای است. بنابراین، دو قطعه M12 ممکن است قطر اسمی یکسان داشته باشند اما به دلیل تفاوت گام یا کلاس تلرانس، اصلاً روی یکدیگر بسته نشوند.
آیا رزوه ریز از رزوه درشت قویتر است؟
پاسخ کوتاه این است: در کشش محوری و با قطر و گرید یکسان، رزوه ریز سطح مقطع تنشی بیشتری دارد؛ اما این به معنی برتری مطلق اتصال نیست. سطح مقطع تنشی تقریبی رزوه متریک خارجی از رابطه زیر محاسبه میشود:
At = (π ÷ 4) × (d − 0.9382P)2
در این رابطه، d قطر اسمی و P گام رزوه بر حسب میلیمتر است. برای یک پیچ M12، سطح مقطع تنشی تقریبی در گام ۱.۷۵ حدود 84.3 میلیمتر مربع است. این عدد برای M12×1.5 به حدود 88.1 و برای M12×1.25 به حدود 92.1 میلیمتر مربع میرسد. بنابراین، کاهش گام در قطر و گرید یکسان میتواند ظرفیت کششی بخش رزوهشده را افزایش دهد.
اما ظرفیت اتصال فقط از سطح مقطع پیچ به دست نمیآید. جنس مهره یا قطعه مادگی، طول درگیری، کلاس تلرانس، کیفیت ساخت رزوه، پیشبار، محل قرارگیری رزوه نسبت به صفحه برش و نحوه اعمال نیرو نیز تعیینکنندهاند. اگر رزوه داخلی در آلومینیوم یا چدن ضعیف ایجاد شده باشد، ممکن است پیش از رسیدن پیچ به ظرفیت کششی خود، رزوه مادگی کنده شود.
در مواد کماستحکام، رزوه درشت به دلیل دندانه عمیقتر و تحمل بهتر آسیب کارگاهی اغلب انتخاب مناسبی است؛ ولی طول درگیری کافی همچنان ضروری است. در اتصالهای فولادی پرمقاومت نیز نباید از عبارت کلی «دندهریز قویتر است» برای جایگزینی محاسبه یا استاندارد پروژه استفاده کرد.
مقایسه عملکردی رزوه Fine و Coarse
| معیار انتخاب | رزوه درشت | رزوه ریز | نکته مهندسی |
|---|---|---|---|
| مونتاژ سریع | بهتر | کندتر | رزوه درشت در هر دور جابهجایی محوری بیشتری دارد. |
| تنظیم دقیق موقعیت یا پیشبار | دقت کمتر در هر دور | دقت بیشتر در هر دور | برای مکانیزم تنظیمی، گام کوتاه کنترل بهتری میدهد. |
| محیط آلوده و تعمیرات کارگاهی | معمولاً مقاومتر | حساستر | پلیسه، ضربه و ذرات میتوانند رزوه ریز را زودتر مختل کنند. |
| رزوه داخلی در ماده نرم | اغلب مناسبتر | نیازمند بررسی دقیق | جنس قطعه و طول درگیری از خود گام مهمتر است. |
| سطح مقطع تنشی پیچ | کمتر | بیشتر | مقایسه فقط در قطر و گرید یکسان معتبر است. |
| پوشش ضخیم | تحمل ابعادی بهتر، مشروط به استاندارد | حساستر به افزایش ضخامت | پیچ و مهره پوششدار باید بهصورت یک مجموعه سازگار سفارش داده شوند. |
| ارتعاش | بهتنهایی معیار تصمیم نیست | بهتنهایی ضدشلشدن نیست | پیشبار و طراحی اتصال عامل اصلیاند. |
آیا رزوه ریز در برابر لرزش کمتر شل میشود؟
رزوه ریز زاویه پیشروی کوچکتری دارد و در هر دور، جابهجایی محوری کمتری ایجاد میکند. این ویژگی میتواند در بعضی مونتاژها به تنظیم دقیقتر پیشبار کمک کند؛ اما رزوه ریز را نباید یک روش قفلکردن اتصال دانست. شلشدن خودبهخودی معمولاً زمانی رخ میدهد که بار عرضی باعث لغزش نسبی سطوح اتصال و افت پیشبار شود.
برای اتصالهای لرزشی باید صلبیت اتصال، پیشبار مناسب، طول گیرش، کیفیت سطح، روانکاری، روش کنترل گشتاور و راهکار قفلکردن را یکجا بررسی کرد. انتخاب واشر یا مهره قفلشونده نیز باید با استاندارد و شرایط سرویس هماهنگ باشد. مقاله تحلیل شکست خستگی و تنش در پیچها ارتباط افت پیشبار، بار سیکلی و شروع ترک را با جزئیات بیشتری بررسی میکند.
رزوه درشت برای چه کاربردهایی مناسبتر است؟
- مونتاژهای عمومی ماشینآلات و سازهها که سرعت نصب اهمیت دارد.
- اتصالهایی که چند بار باز و بسته میشوند و احتمال ضربه یا آسیب رزوه وجود دارد.
- کارگاههای ساختمانی، معدنی و تعمیراتی با گردوغبار یا آلودگی محیطی.
- سوراخ رزوهشده در موادی مانند آلومینیوم، چدن یا بعضی پلیمرها؛ البته با طول درگیری محاسبهشده.
- قطعاتی که استاندارد محصول، گام درشت را بهعنوان سری معمول مشخص کرده است.
بخش بزرگی از تنوعهای پیچ ششگوش فولادی برای مصرف عمومی، سازهای و ماشینسازی با گامهای استاندارد متریک یا اینچی عرضه میشوند. هنگام انتخاب، فقط به M12 یا M16 بودن پیچ اکتفا نکنید و فیلد گام رزوه، گرید، طول و پوشش را هم تطبیق دهید.
رزوه ریز برای چه کاربردهایی مناسبتر است؟
- مکانیزمهایی که به جابهجایی یا تنظیم محوری دقیق در هر دور نیاز دارند.
- بعضی اتصالات خودرویی، ماشینابزار، شفتها و تجهیزات دقیق که نقشه صراحتاً گام ریز تعیین کرده است.
- شرایطی که افزایش سطح مقطع تنشی بخش رزوهشده در قطر محدود اهمیت دارد.
- مونتاژهایی که طول درگیری محدود است و طراح، گام و جنس دو قطعه را با محاسبه انتخاب کرده است.
- تجهیزات وارداتی یا قطعات یدکی که رزوه مقابل از قبل با گام ریز ساخته شده است.
برای اتصالهای ماشینسازی با دسترسی محدود به آچار، صفحه پیچ آلن فولادی امکان بررسی تنوعها بر اساس سایز، طول، گام رزوه، کلاس مقاومتی و پوشش را فراهم میکند. وجود پیچ آلن بهتنهایی به معنی رزوه ریز نیست؛ گام هر تنوع باید جداگانه خوانده شود.
اثر آبکاری و پوشش بر گام و لقی رزوه
هر پوشش سطحی بخشی از فضای آزاد میان رزوه خارجی و داخلی را مصرف میکند. این موضوع در رزوه ریز، به دلیل ارتفاع کمتر دندانه و فضای محدودتر، حساستر است. بااینحال، نتیجه درست این نیست که «رزوه ریز را نمیتوان گالوانیزه کرد». راه صحیح، انتخاب کلاس تلرانس و مجموعه پیچومهره سازگار با فرآیند پوشش است.
در گالوانیزه گرم، معمولاً باید میزان افزایش ضخامت روی رزوه در طراحی لحاظ شود و مهره متناظر با رواداری یا قلاویز اورسایز استاندارد تهیه شود. بستن مهره معمولی روی پیچ گالوانیزهشده یا قلاویزکاری خودسرانه در محل پروژه میتواند به گیرکردن، برداشتهشدن پوشش یا خرابی رزوه منجر شود. برای مقایسه ضخامت و محدودیتهای گالوانیزه سرد، گالوانیزه گرم و زینکفلیک، راهنمای روشهای آبکاری پیچ و مهره را ببینید.
قفلشدگی یا Galling نیز فقط تابع ریز یا درشت بودن رزوه نیست. جنس دو قطعه، زبری سطح، پوشش، روانکاری، سرعت بستن و پیشبار روی آن اثر دارند. این ریسک بهویژه در اتصالات استنلس استیل باید جداگانه کنترل شود.
چگونه گام رزوه را در کارگاه تشخیص دهیم؟
- قطر اسمی را اندازه بگیرید: با کولیس، قطر بزرگ رزوه خارجی را کنترل کنید. اندازهگیری قطر بهتنهایی گام را مشخص نمیکند.
- از شابلون گامسنج استفاده کنید: تیغهای را انتخاب کنید که بدون نور و لقی روی دندانهها بنشیند.
- طول چند دندانه را اندازه بگیرید: در رزوه متریک، فاصله چند قله را اندازه بگیرید و بر تعداد فاصلهها تقسیم کنید. اندازهگیری چند گام خطا را کمتر میکند.
- برای رزوه اینچی TPI را بشمارید: تعداد دندانهها در طول یک اینچ را با گیج یا ابزار نوری کنترل کنید.
- با مهره نامعلوم تست اجباری نکنید: اگر مهره با دست و بدون مقاومت غیرعادی جلو نمیرود، استفاده از آچار برای ادامه بستن میتواند هر دو قطعه را خراب کند.
قرار دادن دندانه دو پیچ روی هم فقط یک روش مقایسه اولیه است و جای گامسنج، کنترل تلرانس یا گیج برو/نرو را نمیگیرد. برای پذیرش محموله صنعتی، نوع گیج و معیار بازرسی باید در ITP یا مشخصات خرید تعیین شود.
خطاهای رایج هنگام خرید پیچ و مهره دندهریز و دندهدرشت
- سفارش فقط با قطر اسمی: عبارت «پیچ M12» مشخص نمیکند گام ۱.۷۵، ۱.۵ یا ۱.۲۵ موردنیاز است.
- ترکیب مهره و پیچ با گام متفاوت: پیچ M12×1.5 با مهره M12×1.75 جفت نیست، حتی اگر چند دندانه اول ظاهراً درگیر شوند.
- نادیده گرفتن استاندارد و تلرانس: یکسان بودن قطر و گام همیشه به معنی انطباق کامل کلاس لقی و فرم رزوه نیست.
- فرض ضدلرزش بودن رزوه ریز: گام کوتاه جای طراحی پیشبار و روش قفلکردن را نمیگیرد.
- فرض آببندی با رزوه Fine: رزوههای معمول پیچ و مهره برای ایجاد نیروی اتصال طراحی شدهاند، نه لزوماً آببندی سیال. اتصالات هیدرولیک باید فرم رزوه، نشیمن، اورینگ یا ماده آببند مشخص خود را داشته باشند.
- انتخاب پوشش پس از ساخت: ضخامت پوشش میتواند لقی رزوه را تغییر دهد؛ نوع پوشش باید پیش از سفارش نهایی مشخص شود.
برای سفارش صحیح چه مشخصاتی بنویسیم؟
یک شرح فنی قابلاستعلام باید حداقل نوع قطعه، استاندارد، سیستم اندازهگیری، قطر، گام یا TPI، طول، گرید، پوشش، تعداد و شرایط سرویس را مشخص کند. نمونه مناسب برای یک پیچ متریک میتواند چنین باشد:
Hex Bolt – ISO 4017 – M12×1.5×60 – Class 10.9 – Zinc Flake – Qty: 500
برای مهره مقابل نیز قطر، گام، استاندارد و کلاس مقاومتی را جداگانه بنویسید. در صفحه مهره ششگوش فولادی و خشکه میتوانید مدلهای متریک و اینچی را بر اساس گام، تعداد دندانه، استاندارد و گرید بررسی کنید. اگر گام خاص در بازار آماده موجود نباشد، مسیر ساخت پیچ و مهره سفارشی بر اساس نقشه باید از نظر تیراژ، ابزار، روش رزوهزنی، تلرانس و کنترل کیفیت ارزیابی شود.
برای خرید عمده نیز بهتر است لیست اقلام را با یک ساختار یکسان ارسال کنید. مقاله راهنمای نوشتن RFQ پیچ و مهره فیلدهای لازم برای استعلام فنی و دریافت پیشنهاد قابلمقایسه را ارائه میدهد.
سؤالات متداول درباره تفاوت رزوه ریز و درشت
M12 بدون ذکر گام یعنی چه؟
در سیستم متریک ISO، نوشتن M12 معمولاً به گام درشت ۱.۷۵ میلیمتر اشاره دارد. بااینحال، برای جلوگیری از اشتباه خرید بهتر است M12×1.75 را کامل بنویسید.
M12×1.5 دندهریز است یا دندهدرشت؟
M12×1.5 نسبت به گام درشت استاندارد M12×1.75 یک رزوه ریز محسوب میشود. M12×1.25 نیز از آن ریزتر است.
از کجا بفهمیم رزوه اینچی Fine است یا Coarse؟
ابتدا قطر اسمی و سپس تعداد دندانه در اینچ را مشخص کنید. در قطر یکسان، TPI بیشتر یعنی گام ریزتر. پسوند UNC، UNF یا UNEF نیز سری رزوه را نشان میدهد؛ برای مثال 1/2-13 UNC با 1/2-20 UNF یکسان نیست.
آیا میتوان مهره دندهدرشت را روی پیچ دندهریز بست؟
خیر. قطر اسمی یکسان برای جفتشدن کافی نیست. گام، فرم و کلاس تلرانس دو قطعه باید سازگار باشند. ادامه بستن با آچار معمولاً باعث لهشدن یا کندهشدن رزوه میشود.
برای آلومینیوم رزوه ریز بهتر است یا درشت؟
در بسیاری از اتصالهای رزوهشده مستقیم در آلومینیوم، رزوه درشت به دلیل دندانه عمیقتر و مقاومت بهتر در برابر آسیب انتخاب رایجتری است. بااینحال، آلیاژ، طول درگیری، ضخامت قطعه، بار و تعداد دفعات بازوبستهشدن باید محاسبه شوند؛ گاهی بوش رزوهای راهحل مناسبتری است.
آیا رزوه ریز همیشه گشتاور بیشتری میخواهد؟
خیر. گشتاور بستن تابع گرید، قطر، پیشبار هدف، اصطکاک رزوه و زیر سر، پوشش و روانکاری است. جدول گشتاور یک رزوه یا پوشش را نباید برای مجموعهای با شرایط متفاوت استفاده کرد.
جمعبندی؛ گام رزوه را بخشی از مشخصات اصلی اتصال بدانید
رزوه درشت برای بسیاری از مونتاژهای عمومی، محیطهای کارگاهی و قطعات مادگی کماستحکام انتخاب عملیتری است. رزوه ریز در قطر یکسان سطح مقطع تنشی بیشتری ایجاد میکند و برای تنظیم دقیق یا بعضی طراحیهای محدود و تخصصی مزیت دارد. بااینحال، گام رزوه بهتنهایی درباره ظرفیت، مقاومت لرزشی یا ایمنی اتصال تصمیم نمیگیرد.
پیش از ثبت سفارش، قطر و گام پیچ و مهره مقابل را با نقشه یا نمونه معتبر تطبیق دهید و استاندارد، کلاس مقاومتی، تلرانس و پوشش را نیز مشخص کنید. در بولتیکال میتوانید تنوعهای پیچ ششگوش، پیچ آلن و مهره فولادی را با همین فیلدهای فنی بررسی و اقلام سازگار را برای استعلام پروژهای انتخاب کنید.
3 دیدگاه برای “تفاوت رزوه ریز (Fine) و رزوه درشت (Coarse) در پیچ و مهره”