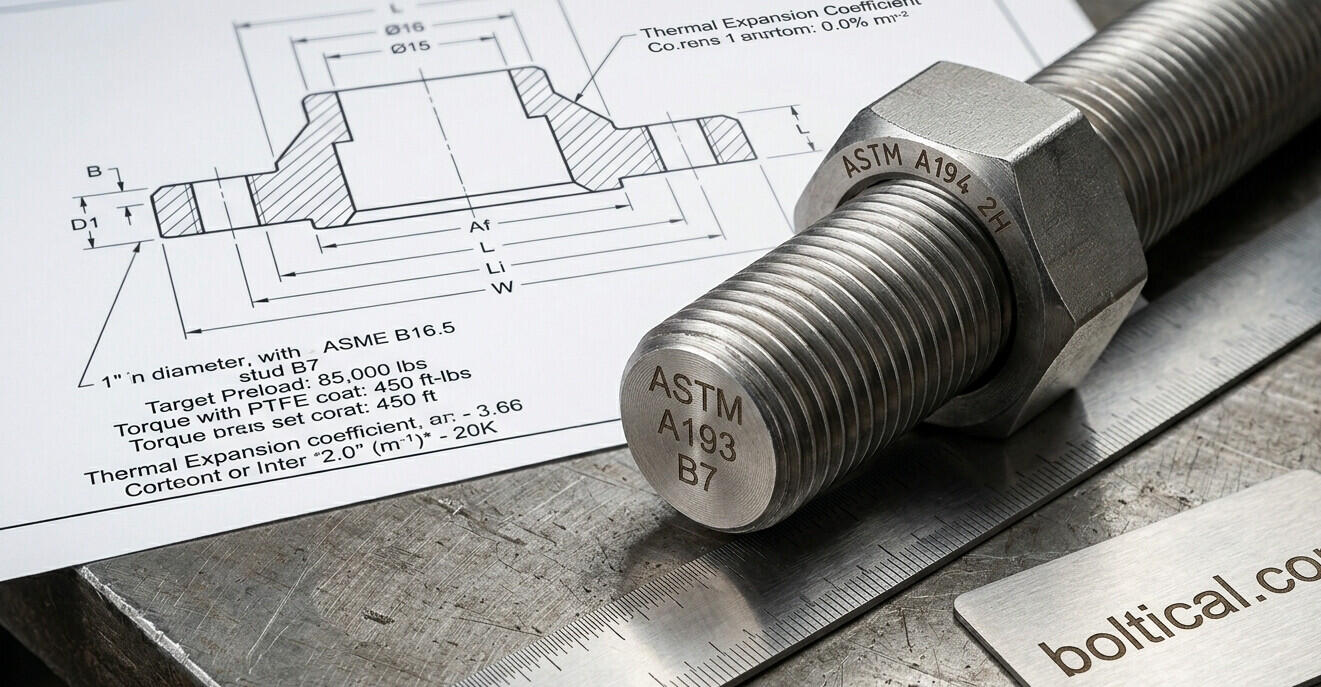
در فلنجهای پتروشیمی، پالایشگاه و خطوط بخار، انتخاب استاد بولت و مهره فقط موضوع سایز رزوه نیست. اتصال باید فشار گسکت را نگه دارد، در دمای بالا افت بار کنترلنشده نداشته باشد و در زمان تعمیرات، امکان تأمین دوباره با مشخصات قابل ردیابی را بدهد. به همین دلیل بسیاری از پروژههای نفت، گاز و پتروشیمی سراغ ترکیب ASTM A193 Grade B7 برای استاد بولت و ASTM A194 Grade 2H برای مهره میروند.
اگر برای یک پروژه صنعتی دنبال خرید استاد بولت B7 یا مهره شش گوش فولادی 2H صنعتی هستید، این مقاله کمک میکند بفهمید چرا B7 و 2H معمولاً کنار هم میآیند، کجا باید محتاطتر انتخاب کنید و موقع استعلام چه اطلاعاتی را کامل بفرستید.
خلاصه سریع برای خرید پروژهای
در سفارشهای پتروشیمی، عبارت «B7 با 2H» معمولاً به این معنی است: استاد بولت از فولاد آلیاژی کروم-مولیبدن با عملیات حرارتی، مهره از گرید مقاوم متناسب با آن، و کاربرد اصلی در فلنج، شیرآلات، تجهیزات تحت فشار و خطوط فرایندی. اما همین عبارت بهتنهایی برای خرید کافی نیست.
| مورد سفارش | مشخصات لازم | چرا مهم است؟ |
|---|---|---|
| استاد بولت | ASTM A193 Grade B7 | برای سرویسهای فشار و دمای بالا در فلنج و تجهیزات فرایندی کاربرد دارد |
| مهره | ASTM A194 Grade 2H، معمولاً Heavy Hex | از نظر مقاومت و proof load با استاد بولت B7 هماهنگ عمل میکند |
| رزوه | متریک یا اینچی، UNC/UNF یا 8UN در سایزهای بالاتر | عدم تطابق رزوه، قطعه را عملاً غیرقابل استفاده میکند |
| طول | طول کل، طول رزوه و تعداد مهره | طول اشتباه روی فشردگی گسکت و مونتاژ فلنج اثر میگذارد |
| پوشش | مشکی، گالوانیزه، PTFE، داکرومات یا طبق مدارک پروژه | پوشش روی خوردگی، ضریب اصطکاک و گشتاور بستن اثر مستقیم دارد |
| مدرک | MTC، Heat Number، گواهی پوشش، تست سختی | برای پروژههای حساس، ردیابی متریال بخشی از خرید است |
ASTM A193 B7 دقیقاً چه نقشی دارد؟
استاندارد ASTM A193/A193M مواد پیچ و بولت آلیاژی و استنلس را برای سرویسهای دمای بالا، فشار بالا و کاربردهای خاص پوشش میدهد. در شرح رسمی ASTM، این استاندارد برای bolting material در pressure vessels، valves، flanges و fittings معرفی شده است؛ یعنی دقیقاً همان خانواده تجهیزاتی که در پتروشیمی و پالایشگاه زیاد میبینیم.
گرید B7 معمولاً از فولاد آلیاژی کروم-مولیبدن با عملیات حرارتی ساخته میشود. این انتخاب برای اتصالاتی مناسب است که به مقاومت کششی بالا، پایداری بهتر در دما و قابلیت تأمین گسترده نیاز دارند. در بازار ایران هم B7 را بهعنوان یکی از شناختهشدهترین گریدها برای استاد بولت فلنجی میشناسند؛ بهخصوص وقتی نقشه یا MTO پروژه بر اساس ASTM و ASME تنظیم شده باشد.
نکته مهم این است که B7 فقط یک اسم بازاری نیست. وقتی در سفارش، ASTM A193 Grade B7 مینویسید، باید انتظار کنترل متریال، عملیات حرارتی، خواص مکانیکی، سختی و الزامات تست بر اساس همان استاندارد را داشته باشید. برای همین در خرید پروژهای، عبارت «استاد بولت خشکه» جایگزین دقیق و قابل دفاعی برای B7 نیست.
چرا مهره 2H کنار B7 میآید؟
استاد بولت بهتنهایی اتصال را کامل نمیکند. در فلنج، مهره بار بستن را به استاد بولت منتقل میکند و همین بار، گسکت را تحت فشار نگه میدارد. اگر مهره از نظر مقاومت، سختی، ارتفاع یا کیفیت رزوه با استاد بولت هماهنگ نباشد، اتصال ممکن است قبل از رسیدن به بار طراحی، دچار هرزشدگی رزوه، لهیدگی رزوه یا افت بار شود.
استاندارد ASTM A194/A194M مهرههای کربنی، آلیاژی و استنلس را برای سرویسهای فشار بالا یا دمای بالا پوشش میدهد. خود ASTM در توضیح A194 اشاره میکند که این مهرهها برای high-pressure یا high-temperature service یا هر دو کاربرد دارند. به همین دلیل بسیاری از مهندسان و تأمینکنندهها Grade 2H را همراه طبیعی استاد بولت B7 در اتصالات فلنجی میدانند.
در سفارشهای واقعی، پروژهها معمولاً 2H را به شکل مهره ششگوش سنگین یا Heavy Hex میخواهند، نه مهره سبک عمومی. فرم Heavy Hex سطح درگیری و ارتفاع بیشتری در اختیار اتصال میگذارد و برای استاد بولتهای فشارقوی منطقیتر است. اگر در درخواست خرید فقط «مهره ششگوش» بنویسید و گرید 2H، فرم Heavy Hex، سایز و رزوه را مشخص نکنید، ریسک تأمین اشتباه بالا میرود.
این ترکیب در پتروشیمی چه مسئلهای را حل میکند؟
در پتروشیمی، اتصال فلنجی معمولاً با سه فشار همزمان درگیر است: فشار داخلی خط، دمای سرویس و بار مونتاژ روی گسکت. استاد بولت B7 و مهره 2H برای همین فضای کاری انتخاب محبوبی هستند، چون استانداردهای پروژه آنها را میشناسند، بازار تأمین آنها را میشناسد و رفتار مکانیکی قابل پیشبینیتری نسبت به قطعات عمومی بازار ارائه میدهند.
- فشار و دما: B7 برای بسیاری از سرویسهای دمای بالا و فشار بالا در فلنج، شیر، مبدل و تجهیزات فرایندی جواب میدهد.
- هماهنگی پیچ و مهره: 2H از نظر کلاس کاربرد و مقاومت، همراه رایج B7 است و اتصال را از حالت ترکیب شانسی خارج میکند.
- زبان مشترک خرید و مهندسی: وقتی در MTO مینویسید A193 B7 + A194 2H، تیم خرید، انبار، کنترل کیفیت و پیمانکار برداشت نزدیکتری از قطعه دارند.
- ردیابی و کنترل کیفیت: تأمینکننده میتواند Heat Number، گواهی متریال و مدارک پوشش را برای همان گرید ارائه کند.
- تأمینپذیری در ایران: بازار پروژههای نفت و گاز B7 و 2H را خوب میشناسد و نسبت به بعضی گریدهای خاص، سریعتر برای آنها قیمت و زمان تحویل میدهد.
B7 و 2H همیشه انتخاب درستاند؟
نه. رایج بودن یک ترکیب به معنی مناسب بودن آن برای همه سرویسها نیست. اگر محیط بسیار خورنده است، دمای کاری از محدوده مناسب B7 بیرون میرود، سرویس ترش و الزامات NACE مطرح است، یا مدارک پروژه گرید دیگری را الزام میکند، انتخاب را دوباره بررسی کنید.
در بعضی پروژهها، B7M یا B16 یا گریدهای استنلس مثل B8 و B8M مطرح میشوند. دما، فشار، سیال، خوردگی، کلاس فلنج، نوع گسکت، استاندارد طراحی و مدارک کارفرما انتخاب نهایی را تعیین میکنند. بنابراین مقاله حاضر جایگزین دیتاشیت پروژه یا نظر مهندس طراح نیست؛ هدف آن این است که تصمیم خرید را دقیقتر کند.
اشتباههای رایج در خرید B7 و 2H
- سفارش با اسم ناقص: عبارت «استاد بولت B7» بدون سایز، طول، رزوه، پوشش و تعداد مهره، برای تأمین پروژهای کافی نیست.
- جایگزینی مهره معمولی به جای 2H: مهره عمومی حتی اگر روی رزوه بنشیند، الزاماً بار و سرویس فلنجی را تحمل نمیکند.
- نادیده گرفتن فرم Heavy Hex: در بسیاری از اتصالهای فلنجی، مهره سنگین انتخاب استانداردتری نسبت به مهره ششگوش سبک است.
- بیتوجهی به پوشش: پوشش فقط ظاهر قطعه را تغییر نمیدهد؛ روی خوردگی، اصطکاک رزوه و گشتاور بستن هم اثر میگذارد.
- درخواست نکردن مدارک: برای پروژه حساس، خرید بدون MTC، Heat Number یا گواهی پوشش میتواند در مرحله تحویل یا بازرسی دردسر بسازد.
- قاطی کردن B7 با پیچهای گرید عمومی: پیچ یا میلرزوه عمومی بازار، حتی با ظاهر مشابه، الزاماً ASTM A193 B7 نیست.
رزوه، طول و پوشش؛ سه جزئیاتی که خرید را تعیین میکنند
در استاد بولت فلنجی، سایز قطر فقط یک بخش ماجراست. طول استاد بولت باید با کلاس فلنج، ضخامت فلنج، نوع گسکت، تعداد واشر و میزان بیرونزدگی رزوه از مهره هماهنگ باشد. در پروژههایی که با ASME B16.5 یا جداول فلنج کار میکنند، تعداد پیچ، قطر و طول به کلاس فشار و سایز فلنج وابسته است.
رزوه هم باید دقیق اعلام شود. در سایزهای اینچی، UNC، UNF یا 8UN میتواند مطرح شود. در سایزهای متریک، گام درشت یا ریز را مشخص کنید. یک اختلاف کوچک در گام رزوه کافی است تا مهره روی استاد بولت درست ننشیند یا در زمان مونتاژ به رزوه آسیب بزند.
پوشش را هم بر اساس محیط و دستورالعمل نصب انتخاب کنید. قطعه مشکی یا ساده برای بعضی پروژههای داخلی کافی است. در محیط خورنده یا فضای باز، گالوانیزه، PTFE، داکرومات یا پوششهای پروژهای مطرح میشوند. اگر پوشش ضریب اصطکاک را تغییر دهد، تیم نصب باید گشتاور بستن را با همان وضعیت سطحی کنترل کند.
در بازار ایران چه چیزی را دقیق بنویسیم؟
در استعلامهای ایران، خیلی وقتها سفارش با عبارتهایی مثل «استاد بولت B7 با مهره 2H» یا «پیچ دو سر رزوه B7» شروع میشود. برای اینکه تأمینکننده قیمت و زمان تحویل واقعی بدهد، درخواست را به شکل فنیتر بنویسید.
- استاندارد استاد بولت: ASTM A193 Grade B7.
- استاندارد مهره: ASTM A194 Grade 2H، ترجیحاً Heavy Hex اگر پروژه همین را میخواهد.
- سایز رزوه: مثل 3/4-10 UNC، 1-8UN یا M24×3.
- طول کل استاد بولت و تعداد مهره برای هر عدد.
- پوشش سطحی: مشکی، گالوانیزه، PTFE، داکرومات یا طبق spec پروژه.
- تعداد، تلرانس تحویل، نیاز به MTC، Heat Number، تست سختی یا بازرسی شخص ثالث.
برای پروژههایی که چند سایز فلنج دارند، بهتر است فایل MTO یا جدول سایزها را یکجا ارسال کنید. این کار هم خطای تطبیق را کم میکند، هم امکان قیمتگذاری دقیقتر روی پک کامل استاد بولت و مهره را فراهم میکند.
چه زمانی باید به گریدهای دیگر فکر کنیم؟
اگر سیال خورندهتر از شرایط معمول باشد، اگر پروژه سرویس ترش داشته باشد، اگر دمای کاری بالاتر برود یا اگر کارفرما مدارک خاصی مثل NACE، تست ضربه یا گرید جایگزین بخواهد، B7 و 2H را بدون بررسی دوباره تأیید نکنید. در این وضعیت، تیم مهندسی ممکن است سراغ B7M، B16، B8، B8M یا گریدهای خاصتر برود.
همین جاست که خرید پیچ و مهره صنعتی از خرید کالای عمومی جدا میشود. ظاهر قطعهها ممکن است شبیه باشد، اما گرید، عملیات حرارتی، سختی، پوشش و مدرک متریال نتیجه نهایی را تغییر میدهد. برای سفارشهای حساس، قبل از خرید عمده نمونه، مدارک و تطبیق با spec پروژه را کنترل کنید.
لینکهای فنی برای مطالعه استاندارد
برای بررسی متن رسمی استانداردها، صفحه ASTM A193/A193M درباره bolting material برای فشار و دمای بالا و صفحه ASTM A194/A194M درباره مهرههای مناسب فشار یا دمای بالا، منابع اصلیتری نسبت به خلاصههای فروشگاهی هستند. در کنار آن، جداول فلنج ASME B16.5 برای تعیین تعداد، قطر و طول استاد بولت در فلنجها کاربرد دارند.
- ASTM A193/A193M برای مواد استاد بولت و پیچهای فشار/دمای بالا.
- ASTM A194/A194M برای مهرههای کربنی، آلیاژی و استنلس در سرویس فشار یا دمای بالا.
پرسشهای متداول
آیا برای استاد بولت B7 حتماً باید مهره 2H بگیریم؟
در بسیاری از اتصالات فلنجی و پروژههای نفت و گاز، ترکیب B7 با 2H انتخاب رایج و قابل دفاع است. اما همیشه باید spec پروژه، کلاس فلنج، دما، فشار، سیال و الزامات کارفرما را کنترل کنید.
فرق مهره 2H با مهره ششگوش معمولی چیست؟
ASTM A194 مهره 2H را برای سرویسهای فشار یا دمای بالا تعریف میکند و پروژهها معمولاً در اتصالهای فلنجی فرم Heavy Hex را میخواهند. مهره ششگوش عمومی الزاماً همین مقاومت، ابعاد و مدارک را ندارد.
آیا B7 برای محیط خورنده مناسب است؟
B7 برای بسیاری از سرویسهای صنعتی مناسب است، اما در محیط خورنده یا سرویس ترش باید پوشش، گرید جایگزین و الزامات پروژه را جداگانه بررسی کنید. در بعضی شرایط، B7M یا گریدهای استنلس مطرح میشوند.
برای استعلام استاد بولت B7 چه اطلاعاتی بفرستیم؟
سایز رزوه، طول، تعداد، استاندارد B7، نوع مهره 2H، فرم مهره، پوشش، مدارک موردنیاز و شرایط تحویل را بنویسید. اگر MTO یا نقشه دارید، همان را همراه درخواست ارسال کنید.
جمعبندی و مسیر استعلام
ترکیب استاد بولت B7 و مهره 2H در پتروشیمی به این دلیل رایج است که یک زبان فنی مشترک برای اتصالات فشارقوی و دمای بالا میسازد. B7 نقش عضو کششی اتصال را بر عهده دارد، 2H با آن هماهنگ عمل میکند و مجموعه، برای فلنج، شیرآلات، مبدل و تجهیزات فرایندی قابل کنترلتر از ترکیبهای عمومی بازار است.
برای خرید پروژهای، مشخصات را کامل ارسال کنید: ASTM A193 B7، ASTM A194 2H، سایز رزوه، طول، پوشش، تعداد و مدارک موردنیاز. در بولتیکال میتوانید از صفحه بررسی سایز و ابعاد استاد بولت B7 و دسته مهره شش گوش صنعتی مسیر استعلام را شروع کنید. اگر لیست خرید یا MTO دارید، ارسال همان فایل بهترین راه برای کاهش خطای تأمین است.
3 دیدگاه برای “چرا ترکیب استاد بولت B7 و مهره 2H در پتروشیمی استاندارد است؟”