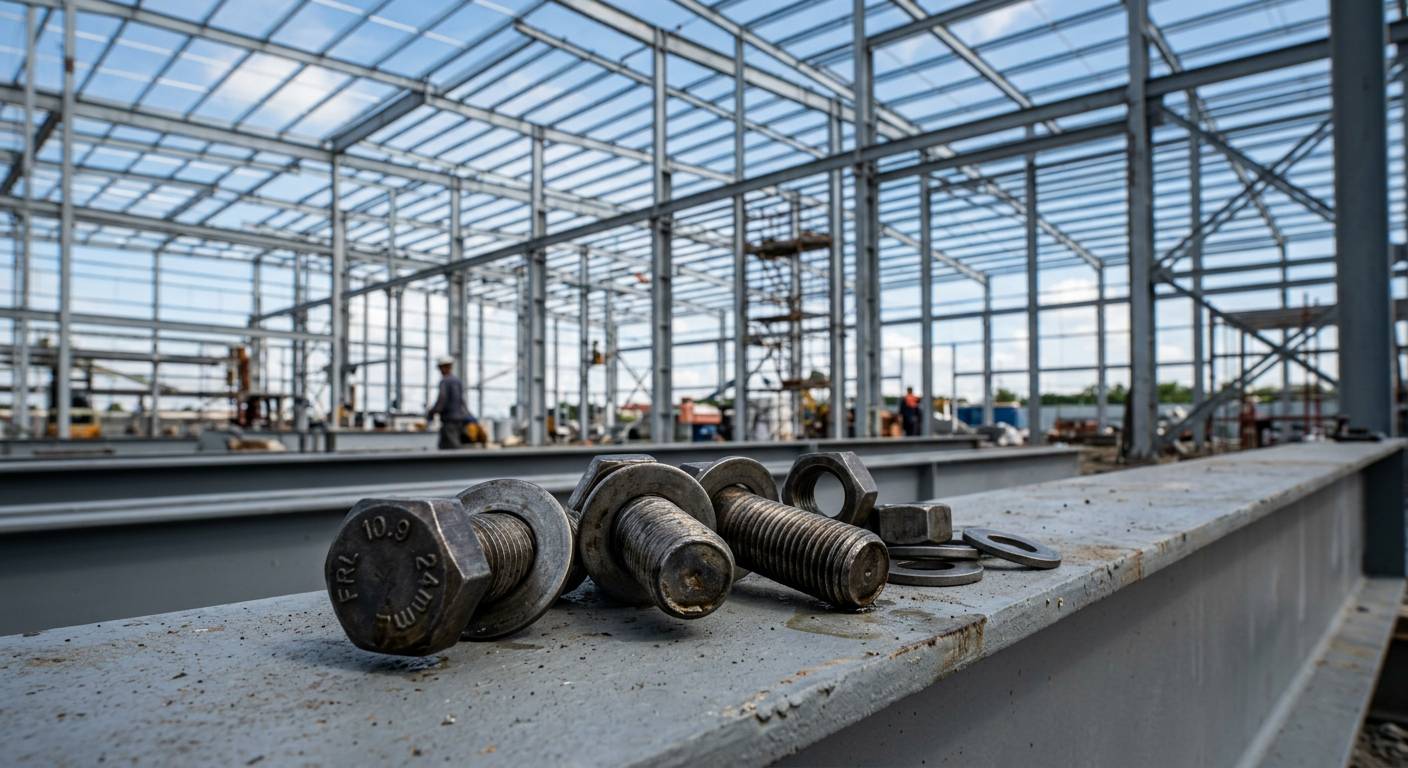
این راهنما انتخاب پیچ و مهره سوله را بهعنوان یک موضوع مهندسی توضیح میدهد، نه یک خرید عمومی بر پایه سایز و گرید. تفاوت میان اتصالات پیشتنیده، غیرپیشتنیده، انکربولت و اعضای فرعی، همراه با نقش استانداردها، نقشه و شرایط خوردگی بررسی میشود.
مقاله همچنین خطاهای رایج در سفارش، پوشش، واشر، روش سفتکاری و مدارک کنترل کیفیت را مرور میکند. در پایان تأکید میشود که برای استعلام باید مشخصات فنی کامل اتصال، استاندارد مجموعه، پوشش، روش نصب و الزامات QC اعلام شود.
برای سوله نمیتوان یک نسخه ثابت مثل «همه پیچها 8.8 باشند» یا «اتصالات اصلی حتماً DIN 6914 باشند» نوشت. نوع پیچ و مهره باید از روی نوع اتصال، پیشتنیده یا غیرپیشتنیده بودن، بارگذاری، نقشه سازه، شرایط خوردگی و روش نصب انتخاب شود.
همین نکته مرز میان یک خرید صرفاً بازاری و یک تأمین مهندسی است. پیچ اتصال رفتر به ستون، پیچ اعضای فرعی، مجموعه HV و انکربولت صفحهستون وظایف متفاوتی دارند و نباید فقط بر اساس قطر یا گرید جای یکدیگر استفاده شوند.
این مقاله روی انتخاب فنی پیچ و مهره سولهسازی تمرکز دارد. برای مشاهده تنوعهای قابل تأمین و ارسال استعلام، صفحه پیچ و مهره سوله مسیر تجاری این موضوع است؛ بنابراین در این راهنما وارد قیمتگذاری و لیست فروش نمیشویم.
پاسخ سریع؛ در هر بخش سوله چه نوع اتصالی را بررسی کنیم؟
| محل یا نوع اتصال | خانواده قابل بررسی | کنترل اصلی |
|---|---|---|
| اتصالات اصلی قاب فولادی با الزام پیشتنیدگی | مجموعههای سازهای پرمقاومت EN 14399، مانند System HV یا HR طبق نقشه | نوع سیستم، کلاس مجموعه، مهره، واشر، روش پیشتنیدگی و سطح تماس |
| اتصال سازهای غیرپیشتنیده | مجموعه سازهای مطابق EN 15048 یا استاندارد پروژه | استاندارد مجموعه، کلاس، طول گیرش و محل رزوه |
| پیچ ششگوش نیمرزوه در دیتیل پروژه | ISO 4014 / نام رایج DIN 931 | طول رزوه و قرارگیری ساقه صاف نسبت به صفحات برش |
| مهار ستون به فونداسیون | انکربولت Cast-in یا سیستم مهاری طراحیشده | قطر، عمق مهاری، هندسه انتها، صفحه مهاری و فاصله لبه |
| اعضای فرعی و اتصالات سبکتر | پیچ مطابق دیتیل نقشه یا سیستم سازنده | ضخامت قطعات، بار، رزوه، کلاس و خوردگی |
این جدول برای انتخاب اولیه است. اگر نقشه، دفترچه محاسبات یا Specification پروژه استاندارد مشخصی را الزام کرده است، همان مدرک بر توصیه عمومی بازار اولویت دارد.
DIN 6914 هنوز در بازار گفته میشود؛ مرجع جاری HV چیست؟
نام DIN 6914 هنوز در بازار پیچ سازهای ایران بسیار شنیده میشود، اما نسخه قدیمی این استاندارد Withdrawn شده است. برای مجموعههای پیشتنیده System HV، مرجع جاری DIN EN 14399-4:2015 است.
نکته مهم این است که HV فقط «یک پیچ 10.9» نیست. EN 14399-4 درباره مجموعه پیچ و مهره System HV برای اتصال پیشتنیده صحبت میکند و برای آن ابعاد، کلاس و الزامات مشخص تعریف میشود. واشرهای متناظر این سیستم نیز در EN 14399-6 تعریف شدهاند.
اگر پروژه شما مشخصاً روی سیستم HV است، لندینگ پیچ سازهای DIN 6914 / EN 14399-4 HV برای بررسی تجاری همان خانواده مناسبتر است.
HV، HR و پیچ سازهای غیرپیشتنیده را یکی ندانید
یکی از ضعفهای رایج در سفارشهای سوله این است که هر پیچ پرمقاومت سازهای با عنوان «HV» ثبت میشود. درحالیکه سیستمهای اروپایی چند خانواده جدا دارند.
| سیستم | کاربرد کلی | نکته |
|---|---|---|
| EN 14399-4 System HV | مجموعه پرمقاومت مناسب اتصال پیشتنیده | کلاس مجموعه 10.9/10 و الزامات مجموعه باید رعایت شود. |
| EN 14399-3 System HR | مجموعه پرمقاومت مناسب اتصال پیشتنیده | این استاندارد ترکیبهای 8.8/8، 8.8/10 و 10.9/10 را پوشش میدهد. |
| EN 15048-1 | مجموعههای سازهای غیرپیشتنیده | نباید صرفاً با یک پیچ عمومی همسایز جایگزین شود. |
پس اینکه یک سوله جرثقیل سقفی دارد یا در منطقه بادخیز است، بهتنهایی نمیگوید «حتماً 10.9 بخرید». کلاس، قطر، تعداد پیچ و نوع اتصال باید از طراحی سازه به دست بیایند. نوع بارگذاری روی طراحی اثر دارد، اما انتخاب Fastener خروجی محاسبه و Specification است.
پیچ 8.8 و 10.9 در سوله؛ گرید بالاتر همیشه جواب بهتر نیست
کلاسهای 8.8 و 10.9 Property Class مکانیکی هستند، نه نام یک فولاد مشخص. ISO 898-1:2013 خواص مکانیکی پیچها، Screwها و Studهای فولاد کربنی و آلیاژی را تعریف میکند.
بنابراین نمیتوان گفت هر پیچ 8.8 حتماً از یک فولاد کربن متوسط مشخص و هر 10.9 الزاماً از یک آلیاژ خاص ساخته شده است. تولیدکننده باید با متریال و فرآیند مناسب، خواص نهایی موردنیاز کلاس را تأمین کند.
همچنین مهره باید بخشی از Specification اتصال باشد. ISO 898-2:2022 کلاسهای مکانیکی مهرههای فولادی را تعریف میکند؛ اما در مجموعههای سازهای EN 14399 یا EN 15048، بهتر است پیچ و مهره و در صورت نیاز واشر بهعنوان Assembly هماهنگ دیده شوند، نه سه قلم مستقل که صرفاً سایزشان یکی است.
DIN 931 / ISO 4014 در سوله؛ استاندارد ابعادی است، نه سیستم سازهای کامل
پیچ ششگوش نیمرزوه در بسیاری از نقشهها و سفارشهای صنعتی دیده میشود و نام DIN 931 هنوز بسیار رایج است. استاندارد ISO 4014 مرجع متناظر جاری این خانواده است.
وجود ساقه بدون رزوه میتواند در بعضی دیتیلها مفید باشد؛ بهخصوص وقتی طراح میخواهد صفحه برش از ناحیه ساقه صاف عبور کند. اما این نکته را نباید به حکم عمومی «نیمرزوه همیشه برای برش بهتر است» تبدیل کرد. ظرفیت اتصال باید بر اساس سطح مقطع مؤثر، محل صفحه برش، سوراخ، ضخامت ورق و آییننامه طراحی محاسبه شود.
برای مشخصات این خانواده، صفحه DIN 931 / ISO 4014 را ببینید. برای سایر فرمهای ششگوش نیز دسته پیچهای ششگوش مسیر مناسبتری است.
انکربولت سوله؛ قطر را از روی عادت انتخاب نکنید
انکربولت صفحهستون مسیر انتقال نیرو میان ستون و فونداسیون است و موضوع آن با پیچ اتصال تیر و ستون فرق دارد. قطر، تعداد، عمق مهاری، فاصله از لبه، ضخامت صفحهستون و هندسه انتهای انکر باید از طراحی مجموعه Base Plate و Foundation به دست بیایند.
مدلهای L و J در بعضی پروژهها استفاده میشوند، اما تنها گزینه نیستند. انکر مستقیم با صفحه یا مهره مهاری، Rodهای Cast-in و جزئیات سفارشی نیز بر اساس طراحی قابل استفادهاند. عبارتهایی مثل «برای سوله معمولاً M24 تا M48» برای Specification کافی نیستند.
برای شناخت خانوادههای مهاری، دسته انکر و رول بولت را بررسی کنید. اگر موضوع شما مشخصاً انکر صفحهستون است، مقاله انتخاب قطر، عمق کاشت و پوشش انکر صفحهستون جزئیات بیشتری دارد.
پوشش پیچ سوله؛ گالوانیزه گرم، زینکفلیک یا آبکاری؟
هیچ پوششی را نمیتوان برای همه سولهها «بهترین» اعلام کرد. محیط خشک داخل کارخانه، فضای باز شهری، ساحل، کارخانه شیمیایی و مجموعه پیشتنیده هرکدام شرایط متفاوتی دارند.
گالوانیزه گرم
ISO 10684:2004 الزامات گالوانیزه گرم اتصالدهندههای رزوهدار فولادی را تا کلاس پیچ 10.9 پوشش میدهد. با این حال، ضخامت پوشش، تلرانس رزوه و سازگاری پیچ و مهره باید بهصورت مجموعه کنترل شوند. در مجموعه سازهای پیشتنیده نیز وضعیت سطح و مشخصات Assembly پروژه اهمیت دارد.
اگر پروژه مشخصاً پیچ گالوانیزه گرم میخواهد، لندینگ پیچ گالوانیزه گرم برای بررسی تنوعهای فروش مرتبط است.
Zinc Flake
ISO 10683:2018 سیستمهای پوشش زینکفلیک غیرالکترولیتی را تعریف میکند و این پوششها بهویژه برای Fastenerهای پرمقاومت با استحکام 1000 MPa و بالاتر کاربرد دارند تا ریسک تردی هیدروژنی داخلی ناشی از فرآیند پوشش کاهش یابد. این به معنی «ریسک صفر» یا برتری همیشگی نسبت به گالوانیزه گرم نیست.
آبکاری الکترولیتی
ISO 4042:2022 برای پوششهای الکترولیتی Fastenerها الزامها و توصیههایی جهت کاهش ریسک Hydrogen Embrittlement دارد. در پیچهای پرمقاومت، فرآیند پوشش باید بخشی از کنترل فنی سفارش باشد، نه صرفاً عبارت «گالوانیزه سرد» یا «سفید».
برای مقایسه عمیقتر، مقاله روشهای پوشش و آبکاری پیچ و مهره را ببینید.
واشر سوله؛ فنری بودن نشانه اتصال سازهای مناسب نیست
در نسخه قبلی این مقاله، واشر فنری برای سولههای دارای لرزش بهعنوان الزام مطرح شده بود. چنین حکم عمومیای درست نیست. در مجموعههای پیشتنیده EN 14399، واشرهای سختکاریشده مشخص خود سیستم استفاده میشوند؛ برای نمونه EN 14399-6 واشرهای تخت پخدار مربوط به مجموعههای پرمقاومت را تعریف میکند.
وظیفه واشر باید از استاندارد و طراحی اتصال مشخص شود. استفاده از واشر فنری عمومی زیر یک اتصال سازهای پرمقاومت را نمیتوان جایگزین طراحی صحیح پیشبار یا سیستم قفلکردن دانست.
روش سفتکاری؛ عدد گشتاور عمومی برای همه پیچهای سوله نداریم
گشتاور تنها یکی از راههای کنترل نصب است و حتی در روش Torque، نتیجه به اصطکاک رزوه، سطح زیر مهره یا سر، پوشش، روانکار و ویژگی همان Assembly وابسته است. بنابراین یک جدول عمومی «M20 کلاس 10.9 = فلان نیوتنمتر» نباید بدون Specification پروژه وارد کارگاه شود.
نسخه جاری DIN EN 1090-2:2024-09 الزامات اجرایی سازه فولادی را پوشش میدهد و EN 14399-2 نیز Suitability for Preloading مجموعههای پرمقاومت را تعریف میکند. روش اجرا باید با سیستم اتصال، Assembly و دستورالعمل پروژه هماهنگ باشد.
برای خطاهای رایج پای کار—از مخلوط کردن بچها تا سفتکاری و آمادهسازی سطح—مقاله خطاهای نصب پیچ سازهای که ظرفیت اتصال را کم میکنند مکمل مستقیم این بخش است.
کنترل کیفیت پیچ و مهره سوله؛ چه چیزهایی را از تأمینکننده بخواهیم؟
مدارک موردنیاز باید در ITP، قرارداد یا RFQ پروژه مشخص شوند. همه پروژهها الزام یکسانی برای آزمون ضربه، آنالیز شیمیایی یا متالوگرافی ندارند. در مقابل، Traceability و تطابق کالای تحویلی با استاندارد سفارش در پروژههای حساس اهمیت زیادی دارد.
- مارکینگ و شناسایی تولیدکننده: کلاس و علامت شناسایی روی Fastener مطابق استاندارد مرتبط بررسی شود.
- Certificate و Traceability: در صورت الزام پروژه، شماره Heat/Batch و مدارک مرتبط قابل ردیابی باشند.
- کنترل ابعادی: قطر، طول، رزوه، عرض آچارخور و ابعاد مجموعه با نقشه تطبیق داده شوند.
- خواص مکانیکی: آزمونهای Tensile، Proof Load، Hardness یا سایر آزمونها مطابق استاندارد و ITP خواسته شوند.
- پوشش: نوع سیستم پوشش، وضعیت رزوه و در صورت نیاز الزامات اصطکاک یا خوردگی ثبت شوند.
- Assembly: در سیستمهای EN 14399 یا EN 15048، پیچ و مهره و واشر مطابق الزامات همان مجموعه تأمین شوند.
اشتباهات رایج در خرید پیچ و مهره سوله
- نوشتن «پیچ سوله 10.9» بدون استاندارد سیستم اتصال؛
- فرض اینکه DIN 6914 قدیمی همان Specification کامل HV امروز است؛
- خرید پیچ، مهره و واشر سازهای از سه منبع بدون کنترل Assembly؛
- انتخاب DIN 931 فقط به دلیل «برشی بودن اتصال» بدون بررسی نقشه؛
- جایگزینی 8.8 با 10.9 یا برعکس بدون تأیید طراح؛
- انتخاب پوشش فقط بر اساس رنگ یا عبارت «گالوانیزه»؛
- استفاده از جدول گشتاور عمومی بدون توجه به اصطکاک و سیستم نصب؛
- سفارش انکربولت فقط با قطر، بدون طول رزوه و دیتیل مهاری؛
- مخلوط کردن بچها و از بین بردن Traceability در انبار و کارگاه.
برای استعلام پیچ و مهره سوله چه مشخصاتی بفرستیم؟
یک RFQ قابل مقایسه باید بیشتر از «M20 گرید 10.9» اطلاعات داشته باشد. حداقل این موارد را اعلام کنید:
- محل مصرف و نوع اتصال؛
- پیشتنیده یا غیرپیشتنیده بودن طبق نقشه؛
- استاندارد محصول یا Assembly؛
- قطر و گام رزوه؛
- طول و در صورت اهمیت طول رزوه یا Grip Length؛
- کلاس پیچ و مهره؛
- واشر متناظر در صورت نیاز؛
- نوع و استاندارد پوشش؛
- تعداد هر سایز؛
- مدارک QC، Certificate، ITP یا آزمونهای موردنیاز؛
- تفکیک بستهبندی بر اساس سایز و Batch در صورت الزام پروژه.
اگر قرار است لیست پروژه برای چند تأمینکننده ارسال شود، مقاله راهنمای تنظیم RFQ خرید پیچ و مهره کمک میکند شرح فنی هر ردیف را استاندارد کنید.
برای مشاهده و استعلام قیمت وارد صفحه پیچ و مهره و واشر شوید .
سؤالات متداول درباره پیچ و مهره سوله
برای سوله پیچ 8.8 بهتر است یا 10.9؟
هیچ پاسخ عمومیای وجود ندارد. کلاس پیچ باید از طراحی اتصال و استاندارد Assembly تعیین شود. در بعضی سیستمهای پیشتنیده HR کلاس 8.8 قابل استفاده است و System HV مطابق EN 14399-4 با مجموعه 10.9/10 تعریف میشود.
آیا DIN 6914 همان HV است؟
DIN 6914 نام قدیمی و رایج بازار برای پیچهای سازهای با عرض آچارخور بزرگ بوده است، اما نسخه قدیمی آن Withdrawn شده. برای System HV پیشتنیده، مرجع جاری DIN EN 14399-4 است و باید مجموعه پیچ و مهره مطابق همان سیستم دیده شود.
آیا برای اتصالات برشی حتماً باید پیچ نیمرزوه استفاده شود؟
نه بهصورت یک قانون عمومی. محل رزوه نسبت به صفحه برش روی ظرفیت اثر دارد، اما انتخاب تمامرزوه یا نیمرزوه باید از دیتیل طراحی، طول گیرش و محاسبه اتصال به دست بیاید.
گالوانیزه گرم برای پیچ 10.9 مجاز است؟
ISO 10684 گالوانیزه گرم Fastenerهای رزوهدار را تا کلاس پیچ 10.9 پوشش میدهد، اما این به معنی مجاز بودن خودکار برای هر اتصال پیشتنیده نیست. استاندارد Assembly، تلرانس رزوه، اصطکاک و Specification پروژه باید همزمان کنترل شوند.
آیا پیچهای سوله باید هر سال دوباره آچارکشی شوند؟
نمیتوان برای همه سازهها چنین الزام عمومیای تعیین کرد. برنامه بازرسی و نگهداری باید مطابق طراحی، شرایط بهرهبرداری و دستورالعمل مالک یا مهندس سازه باشد. در اتصالات پیشتنیده، بازسفتکردن بدون روش تأییدشده حتی میتواند شرایط Assembly را تغییر دهد.
جمعبندی؛ پیچ سوله را بهصورت «سیستم اتصال» ببینید
در سولهسازی، مهمترین خطا این است که پیچ را یک کالای مستقل ببینیم و فقط بر اساس سایز و گرید سفارش دهیم. اتصال اصلی قاب، مجموعه HV یا HR، اتصال غیرپیشتنیده و انکربولت صفحهستون هرکدام منطق طراحی و استاندارد متفاوتی دارند.
برای یک سفارش قابل دفاع باید نوع اتصال، استاندارد Assembly، کلاس پیچ و مهره، واشر، طول و رزوه، پوشش، روش نصب و مدارک QC کنار هم مشخص شوند. این رویکرد هم ریسک تحویل کالای نامتناسب را کم میکند و هم مقایسه پیشنهادهای تأمینکنندگان را واقعیتر میسازد.


یک دیدگاه برای “راهنمای جامع انتخاب و خرید پیچ و مهره سوله سازی”